
Двигун. Частина 1. Початок.
Двигун. Частина 2. Підготовка та початок робіт.
Двигун.Частина 3. Стапель і розбирання ГБЦ.
Двигун.Частина 4. Напрямні клапанів і розточування ГБЦ.
Двигун.
Двигун Частина 6. Попередня збірка ГБЦ і вимірювання.
Двигун Частина 7. Блок циліндрів.
Двигун Частина 8. Шатуни, поршні, кільця (шПГ).
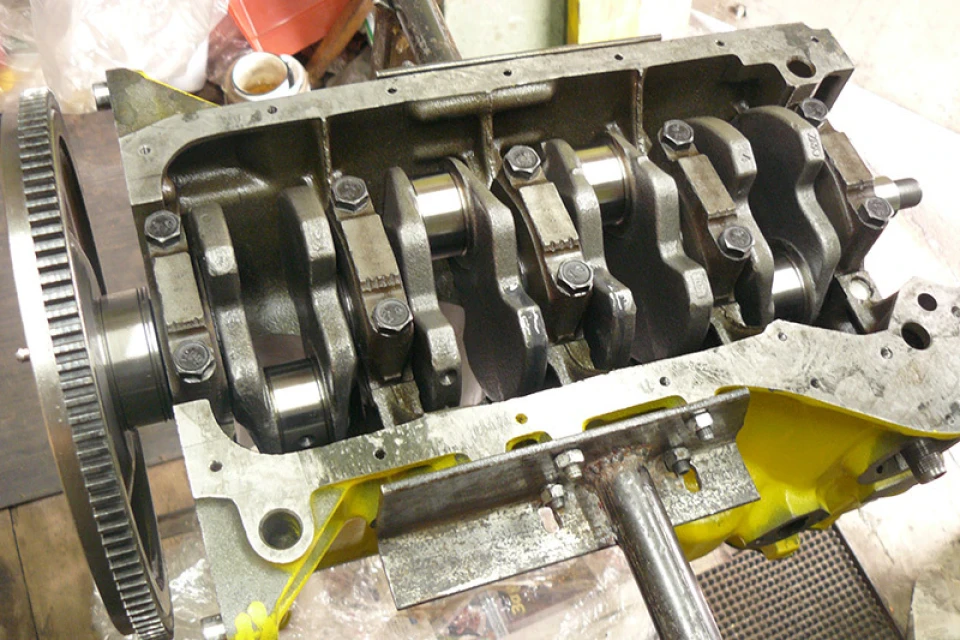
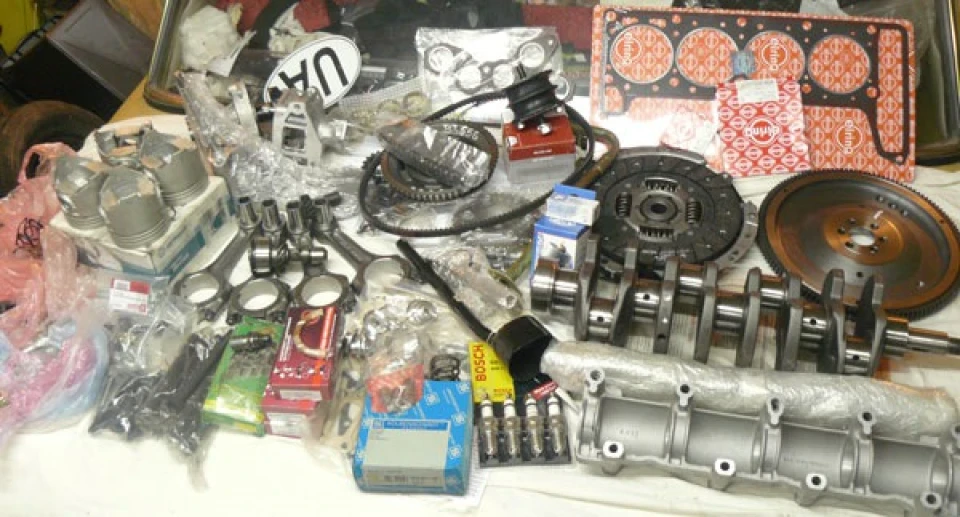
Двигун Частина 9. Колінвал і деталі в зборі. Збиранням двигуна намзалишилося закінчити ще один ділок - зробити цековки підклапана:Але спочатку трохи теорії - навіщо нам потрібні ці цековкиі які вони повинні бути.
Основних причин три:
1) Щоб клапана не діставали до поршнів у ВМТ, в момент перекриття (потрібно витримати відстань 1.5-2 мм);
2) Щоб на великих оборотах клапана встигали повернутися у своєположення:клапан чітко відкривається рокером і кулачкомрозподільного валу, але закривається пружиною! А пружинний механізммає інерційність, і клапани можуть трохи "затриматися". Особливо цеважливо для випускних клапанів, які повинні встигнути закритися, поки поршень їх не "наздогнав".
3) Також бажано, щоб у разі збитого налаштування розрізної шестерніабо навіть при перескоку ланцюга на один зуб, клапана не вдарилисяпро поршні. Виходячи з цих пунктів, точну необхідну глибину ціковокрозрахувати або експериментально виміряти важко. Адже на глибинуціковок впливають наступні фактори :
— підйом клапанів і величина їх перекриття;
— величина фрезерування поверхонь ГБЦ і БЦ;
— положення поршня у ВМТ і форма днища поршня;
/>
— максимальна величина оборотів двигуна;
— зусилля та висота пружин, а також вага клапанів та тарілок.
При цьому, сама глибина і форма цековок впливає на:- розважуванняпоршнів; - обсяг виїмки поршня, і побічно на ступінь стиснення.Наприклад, за калькулятором RDVS легко визначити, що збільшенняобсягу виїмки (камери) поршня лише на 0.5 куб.См. Зменшує ступіньстиснення приблизно на 0.1! Але якось визначити глибину цековок намвсе-таки потрібно. Використовуємо емпіричне правило:необхіднонарізати цековки у днище поршня з таким розрахунком, щоб хідклапанів у положенні ВМТ поршня був як мінімум на 5 мм більший завеличину перекриття в міліметрах. Підйому клапанів).
При цьому, максимальну глибину цековок обмежує товщина жаровогопояса поршня. Виходячи з цього, загальна можлива глибина самихцековок — 3-4 мм, максимум 5 мм. >
* * *
Поки ми зайняті роздумами про глибину цековок, давайте зробимоневелику підготовчу роботу.
Справа в тому, що потрібно нарізати цековки в положеннімаксимального зближення поршнів і клапанів, тобто. У верхніймертвій точці.
Тому саме час визначити положення ВМТ коленвала. Ставимо нашіндикатор на поверхню БЦ і крутимо колінвал, поки не знайдемо ВМТ зточністю до сотні:Після того як ВМТ знайдена, фіксуємо колінвал уцьому положенні за маховик, з за допомогою імпровізованогопристосування:Для цієї прилади ми використовували старий болт ГБЦ —він якраз закручується замість болта кріплення дзвона зчеплення додвигуна. Сильно затискати маховик не потрібно, він надійнофіксується за рахунок тертя. Тепер добре непогано. Б зробити "проливку" поршнів, тобто. Визначити обсяг калюжі поршня до того якми почнемо їх "колупати". Так ми зможемо дізнатися, наскільки цейобсяг збільшиться після цековок.
Для цього накриваємо поршень у ВМТ оргсклом із заздалегідьпросвердленими отворами (не менше 2-х, щоб було куди виходитиповітрі) і заповнюємо порожнину олією зі шприца, заміряючиоб'єм:Отримуємо об'єм виїмки 4.0 куб.См.
/p>
Тепер нам знадобляться фрези. Потрібні 2 фрези діаметром ріжучоїкромки 39 мм (на впуск) та 33 мм (випуск), тобто. Радіусом на 1 ммбільше, ніж у відповідного клапана. Цей невеликий запас по шириніпотрібен для того, щоб клапан гарантовано не зачіпав за краї (стінки) цековки.
Купувати готові фрези для разової роботи — марнотратно. Тому, якзавжди, зробимо фрези самі, їх старих клапанів.
Спочатку ми спробували використати надфілі, за рекомендацією зІнтернету:
Просто взяли старий клапан і приварили до нього 3 шматочки надфілюз виступом:Але, спробувавши цю фрезу в роботі, розчарувалися:надфілі швидко засолювалися алюмінієвою стружкою, інарізка цековок була неефективною. Довелося вдатися до другоговаріанту виготовлення фрез. Взяли два впускні клапани. Одинобточили до діаметра трохи більше за випускний. А на другий, навпаки, наварили пластину, щоб збільшити діаметр більшевпускного:До речі, можна було взяти і клапани від москвича М412, якби вони у нас були. -)
Потім ми пропилили "болгаркою" в них борозенки, і поступово довелиформу зубів до необхідної:
< br> І ось ці фрези, треба сказати, різали алюміній вжепросто чудово!
> Залишилося справа за малим - вставити їх у напрямні і крутитидрилем. Зазвичай для цих цілей беруть стару ГБЦ і вирізають у нійвіконця для контролю різання.
Але у нас старих головок просто не виявилося, як і знайомих, готових з цим допомогти, а бариги на ринку ломили від $20 за б/уголови.
Загалом, довго шукати зовсім вже вбиту і нікому не потрібну ГБЦ мине стали, тому вигадали альтернативний піжонський варіант! :-)
Ми спорудили просту державку для наших фрез, на базі староїнаправляючої клапанів. Вирізали кілька простих деталей:І з'єдналиїх воєдино:Така державка дозволяє виставити довільний кут різу ібудь-яке положення напрямної.
* * *
Залишилося тільки визначити цей кут і положення.
Тут головний наш фокус - пластилін! :-) Ліпимо його на поршень утих місцях, де будуть цековки. Вставляємо пару клапанів (впуск +випуск) в нашу нову ГБЦ і акуратно ставимо голову на блок з "чорновою" прокладкою (купили найдешевшу, яку не шкода). Болти, зрозуміло, сильно не затягуємо.
І робимо зліпок:Потім знімаємо ГБЦ і по зліпку знаходимо правильнеположення державки (послабили всі гайки і затягнули назад):Самадержавка кріпиться до блоку болтами ГБЦ з накрученими гайками - іпісля фіксації кута її можна легко знімати і ставити назад (помітці) для заміни клапана на фрезу. Метод з пластиліном ідержавкою, на перший погляд, може здатися неточним. І ненадійним, тому ми вирішили його перевірити.
Вставили у нашу ГБЦ фрезу і стали легенько її обертати вручну.Таким чином ми "подряпиною" намітили місце для цекування:
На щастя, ми робимо цю процедуру лише один раз, для перевірки, тому обертанням фрези не зашкодимо наші нові бронзові напрямні.
І виявилося, що при центруванні фрези по пластиліновому зліпку мипотрапляємо точно на подряпану мітку! Здається, наш метод працює! Перед початком фрезерування потрібно заклеїти малярним скотчем усістики поршня, блоку і сорочку, плюс змастити місце навколо літолом (він збирає стружку).
Ніжку фрези та її робочу поверхню змастили маслом.
При приєднанні дриля до фрези потрібно обов'язково використовуватищільну гумову муфту, щоб виключити поперечні вібрації.
В якості цієї трубки відмінно підходить бензошланг обраткисолексу:При нарізці перших цековок визначаємо глибину, щоб дляінших поршнів просто заглиблюватися на вже відому величину.
Найнадійніший спосіб - кілька разів ставити гбц з клапанами ізаміряти величину підйому клапана, порівнюючи з шуканою.
Таким чином, після нарізки цековки на потрібну глибину ми робимонасічку на фрезі:При цьому ми про всяк випадок відзначаємо маркеромположення фрези, при якому міряємо глибину, т.К. Наші саморобнізуби криві, і можуть трохи відрізнятися по висоті. Післянарізування ми кожну цековку перевіряємо. Намазуємо на клапангерметик та вставляємо його в ГБЦ. Після цього дивимося, який слідвін залишив на нашій ціковці:Важливо, щоб слід не був впритул докраю, щоб там не було зайвого торкання зі стінкою цековки. Післятого як процес пішов, потрібно нарізати всі цековки і в поршнях, щозалишилися.
Можна робити все тільки на 2-му і 3-му циліндрах, переставляючитуди поршні, тому що 1-й і 4-й ідентичні з ними по цековках (1-й =3-й, і 4 -й = 2-й). Це зручно, т.К. Не потрібно крутити колінвал ташукати ВМТ. А можна, звичайно, зробити і на всіх 4-х циліндрах, особливо якщо є відмінності в просідці сідел ГБЦ.
Ми обійшлися більш простим варіантом.
У результаті ми отримали ось такий результат:Після закінчення робітне забуваємо. Зробити повторну розважування поршнів!
А також зробимо повторну проливку, щоб визначити, наскількизмінився обсяг виїмки поршня:
Наш поршень усміхнений повідомив нам, що остаточний обсяг виїмкидорівнював 4.65 куб.Див, тобто. Цековки додали близько 0.65куб.См!
Давайте заодно і зробимо проливку камери згоряння ГБЦ, використовуючи все ту ж пластину з оргскла:Отримали 33.9 куб.См.Тепер ми можемо порахувати рівень стиснення нашого двигуна, використовуючи вищезгаданий калькулятор RDVS. Всі параметри вжевідомі.
Отримуємо значення 10.1, що відповідає очікуваному.
На цьому всі підготовчі роботи закінчені, і в наступній частині миприступаємо до фінального складання двигуна "рижика"! передплатників!
Дякую всім, кому цікава наша машина. Тепер записи публікуватимутьсячастіше! :-)
---
Повний бак і ні цвяха, ні жезла!
Коментарі12
Маленько не так. У збільшенням цековок збільшується і об'єм двигуна. І щоб компенсувати це тобто щоб зменшити камеру згоряння достатньо шліфанути голову. І все. Порахувати за формулою і все. ), де Vc - обсяг камери згоряння, Vробщ - загальний обсяг д...
Робив цековки на старих напрямних, встановлював фрези в направляючі., упирав їх тарілкою в поршень, гбц притискав трьома болтами.под направляйку підкладав .розрізну шайбу товщиною рівної глибині цековки.на клапан одягав .^втулку зі стопорним вин. і з...
у поршнів 2105 обсяг цековок 4.5. Чогось ви не розрахували
привіт. підкажи будь ласка по цековках. Ось припустимо у мене товщина днища 6мм у місці цековки. Яка максимально можлива глибина цековки?
Залежить від конструкції самого поршня, конкретного типу сплаву та умов експлуатації двигуна (тиску, температури в камері згоряння і т.д.). Занадто багато невідомих. Як кажуть, можна поставити і дерев'яні поршні, питання тільки в тому, скільки вони п...
Я просто на капелюшок москвичівського клапана наждачку приклеїв.
До речі, щоб різальний інструмент не забивало м'яким алюмінієм під час різання просто пшикаємо на нього ведешкою або будь-яким іншим аналогічним засобом.
У мене питання! Скільки в результаті зробили відстань від поршнів до клапана, що вийшло у фіналі?!
У результаті вільний хід клапанів наблизився до 7-8 мм.
Дякую за відповідь!)
З таким підходом я не уявляю, що може вийти зрештою. Та й чи настане цей самий кінець кінців колись? ))
Тут описуються події 2014 року. Машина вже на ходу.