
Нарешті те, Ура! Я перестав возитися з головою. Начебто такамаленька частина двигуна, але все, по суті залежить від неї. Підхіддо неї був категоричним і максимальним, коротше все як я люблю ( Недавай мені приводу сумніватися в тобі дрімуча залізка! ) Продувкациліндрів, наповнення, правильне відведення відпрацьованих газів, створення компресії в потрібний такт, сумішоутворення і правильнегоріння... Все це відбувається в ГБЦ. Ніжки клапана мікрометром івиміру зазору клапан-втулка (допуск до 0.15) вони отримали моєсхвалення і відправилися на шліфування фасок.Якщо були шліфованіфаски, я зменшив впускні клапани в діаметрі назовні тарілки на2.5мм і зробив додаткову фаску в 30 для кращої пропускноїспроможності. (насправді займаюся хернею і думаю, що воно повалить, але твердо знаю, що немає ахаха) Просто, подивившись на цей мотор іпорівнявши його з сучасними дизелями мені захотілося йому хоч якосьдопомогти дихати краще. Трохи розточив канали. Відсотків на 5-10збільшив прохідний переріз і на відсотків 10-15 покращив наповненняциліндрів та відведення газів. Сильно заморочився (не знаю навіщо язробив це для такого дохлого мотора, напевно перфекціоніствсередині мене обурювався б, якби я цього не зробив) і навівправильну (петльову) геометрію каналів, прибрав сходинки і грубелиття. Круглим напилком і камінням три дні, весь стіл і стінка зінструментами в алюмінієвій стружці, жах) Так само нарізав красиві, вузькі фасочки на сідлах, на випуску 3, на впуску 4 (додав 30градусну так само на сідлі) Судячи з того які для Фрез сідла м'які, думаю 30-градусна фаска сідла розкльопається тисяч за 30 км. Істане цільною 45 градусної) Ну принаймні я думаю тисяч 100 цяголовка буде створювати максимальну герметичність камер згоряння.Посадку клапанів нижче площини зробив на всіх 8ми клапанах яквелить книжка на 1.15мм. Під ніжку 8мм, відразу клапана з ніжкою8.5мм трошки підростяли сальники, але нічого працювати буде кращеніж із заводськими гумовими відбивачами, так як після розбираннямотора канал був перекритий на 60% нагаром на клапанах і каналах (по ніжці клапана текло масло і закипало ближче до тарілкиутворюючи затор на шляху потоку). Так само були замінені всі 4вихрові камери. Тут ціла була історія. По-перше я їх ледве знайшовдо цього навіть не знав, що вони змінюються бо ніколи не доводилосябачити їх потрісканими (ще й до такої міри як у мене, що я пінцетомдеякі з них витяг їх посегментно в будь-який момент вони могливипасти і сильно покалічити поршні, циліндри і голівку) Номінальнихне було в наявності, взяв ремонтні (ще краще подумав я, бо зроблюнатяг при їх посадці по книжечці буде як нова ГБЦ) Фірма якасьпольська, за запевненнями продавця ця фірма робить форкамери на всютехніку, включаючи вантажоперевезення і сель.Хоз. Техніку та скаргза 20 років продажів не було. Беру, варіантів нема! Прийшли вони напошту, відкрив і дуже здивувався. Матеріал по структурі схожий начавунку, магнітиться так, але оооочень слабко, а не повинен (відеалі виготовляються з жароміцної сталі, а це нержавіюча сталь якане магнітиться), якість виготовлення зовні задовільна, а отусередині лиття жахливе.
Так як Гбц у мене зішліфована значно більше ніж дозволяє книжка, атовщину днища вихрокамер я хотів зберегти для їхньої міцності, топопросив токаря зробити посадку в ГБЦ під них заниженою на 1.7мм.Матеріал ГБЦ важкий у хутро обробці, різець рве шматками цейалюміній, тому робили на максимальних оборотах і дуже малійподачі+різець повинен бути сильно гострий (переточування післякожного гнізда)
Далі я розширив канал у вихрекамері до розмірів як було із заводуна рідних, ось вони в порівнянні до і після. Виправив криве лиття, заполірував злегка всі кромки і зробив сферичну форму наскільки цебуло можливо (вийшло краще ніж на заводських) У форкамерівідбувається первинне горіння і сумішоутворення, тому їм я приділивособливу увагу і ретельно зробив їх одну за одною. Так само сточивїх по висоті тільки з боку форсунок на тих самих 1.7мм, щоб вонисіли врівень з площиною. Токаря просив зробити виліт цих на 0.1-0.3мм для подальшого сошліфування. Ось вони вже запресовані Нагрів ГБЦу печі до 170 градусів, вихрекамери остудив азотом і твердими, щільними ударами забив за допомогою старого поршневого пальця зцього ж двигуна. Зазор в 0.10-0.12мм забезпечить їм дуже щільнупосадку, щоб не випали) Далі поставив голівку остигати в ту ж піч, що б не покрутило сильно, після чого віддав на шліфування площині.Тут видно як зроблені канали. Попутно шліфанув уже сам на каменітильний бік де заглушки, площина під помпу, під колектора іпройшовся де коромисла стоять з клапанною кришкою. Всі різьбленнямітчиками м7 і м8, поставив нові шпильки та обміднені гайки наколектора. Все вимив, видув і зібрав, ось дивіться, що вийшло)Залишився ремонт паливної, установка ГРМ і даватимемо пих пихведмедів в хмарах). Всім 36.6 та мирного неба над головою!
"то попросив токаря зробити посадку у ГБЦ під них заниженою на1.7мм. Матеріал ГБЦ важкий у хутро обробці, різець рве шматками цейалюміній, тому робили на максимальних оборотах і дуже малійподачі+різець повинен бути сильно гострий (переточування післякожного гнізда)
Далі я розширив канал у вихрекамері до розмірів як було із заводуна рідних, ось вони в порівнянні до і після. Виправив криве лиття, заполірував злегка всі кромки і зробив сферичну форму наскільки цебуло можливо (вийшло краще ніж на заводських) У форкамерівідбувається первинне горіння і сумішоутворення, тому їм я приділивособливу увагу і ретельно зробив їх одну за одною. Так само сточивїх по висоті тільки з боку форсунок на тих самих 1.7мм, щоб вонисіли врівень з площиною. Токаря просив зробити виліт цих на 0.1-0.3мм для подальшого сошліфування. Ось вони вже запресовані Нагрів ГБЦу печі до 170 градусів, вихрекамери остудив азотом і твердими, щільними ударами забив за допомогою старого поршневого пальця зцього ж двигуна. Зазор в 0.10-0.12мм забезпечить їм дуже щільнупосадку, щоб не випали) Далі поставив голівку остигати в ту ж піч, що б не покрутило сильно, після чого віддав на шліфування площині.Тут видно як зроблені канали. Попутно шліфанув уже сам на каменітильний бік де заглушки, площина під помпу, під колектора іпройшовся де коромисла стоять з клапанною кришкою. Всі різьбленнямітчиками м7 і м8, поставив нові шпильки та обміднені гайки наколектора. Все вимив, видув і зібрав, ось дивіться, що вийшло)Залишився ремонт паливної, установка ГРМ і даватимемо пих пихведмедів в хмарах). Всім 36.6 та мирного неба над головою!
"то попросив токаря зробити посадку у ГБЦ під них заниженою на1.7мм. Матеріал ГБЦ важкий у хутро обробці, різець рве шматками цейалюміній, тому робили на максимальних оборотах і дуже малійподачі+різець повинен бути сильно гострий (переточування післякожного гнізда)
Далі я розширив канал у вихрекамері до розмірів як було із заводуна рідних, ось вони в порівнянні до і після. Виправив криве лиття, заполірував злегка всі кромки і зробив сферичну форму наскільки цебуло можливо (вийшло краще ніж на заводських) У форкамерівідбувається первинне горіння і сумішоутворення, тому їм я приділивособливу увагу і ретельно зробив їх одну за одною. Так само сточивїх по висоті тільки з боку форсунок на тих самих 1.7мм, щоб вонисіли врівень з площиною. Токаря просив зробити виліт цих на 0.1-0.3мм для подальшого сошліфування. Ось вони вже запресовані Нагрів ГБЦу печі до 170 градусів, вихрекамери остудив азотом і твердими, щільними ударами забив за допомогою старого поршневого пальця зцього ж двигуна. Зазор в 0.10-0.12мм забезпечить їм дуже щільнупосадку, щоб не випали) Далі поставив голівку остигати в ту ж піч, що б не покрутило сильно, після чого віддав на шліфування площині.Тут видно як зроблені канали. Попутно шліфанув уже сам на каменітильний бік де заглушки, площина під помпу, під колектора іпройшовся де коромисла стоять з клапанною кришкою. Всі різьбленнямітчиками м7 і м8, поставив нові шпильки та обміднені гайки наколектора. Все вимив, видув і зібрав, ось дивіться, що вийшло)Залишився ремонт паливної, установка ГРМ і даватимемо пих пихведмедів в хмарах). Всім 36.6 та мирного неба над головою!
"що б не покрутило сильно, після чого віддав на шліфування площини.Тут видно як зроблені канали Принагідно шліфанув уже сам на каменітильний бік де заглушки, площину під помпу, під колектора і пройшовде коромисла стоять із клапанною кришкою. Ось страх дошліфування
Ось краса після шліфування
Площина під помпу
Прогнав усі різьблення мітчиками м7 і м8, поставив нові шпильки таобмежені гайки на колектора. Все вимив, видув і зібрав, осьдивіться, що вийшло) Залишився ремонт паливної, установка ГРМ ідаватимемо пих пих ведмедів в хмарах). Всім 36.6 та мирного небанад головою!
"що б не покрутило сильно, після чого віддав на шліфування площини.Тут видно як зроблені канали Принагідно шліфанув уже сам на каменітильний бік де заглушки, площину під помпу, під колектора і пройшовде коромисла стоять із клапанною кришкою. Ось страх дошліфування
Ось краса після шліфування
Площина під помпу
Прогнав усі різьблення мітчиками м7 і м8, поставив нові шпильки таобмежені гайки на колектора. Все вимив, видув і зібрав, осьдивіться, що вийшло) Залишився ремонт паливної, установка ГРМ ідаватимемо пих пих ведмедів в хмарах). Всім 36.6 та мирного небанад головою!
Схожі записи
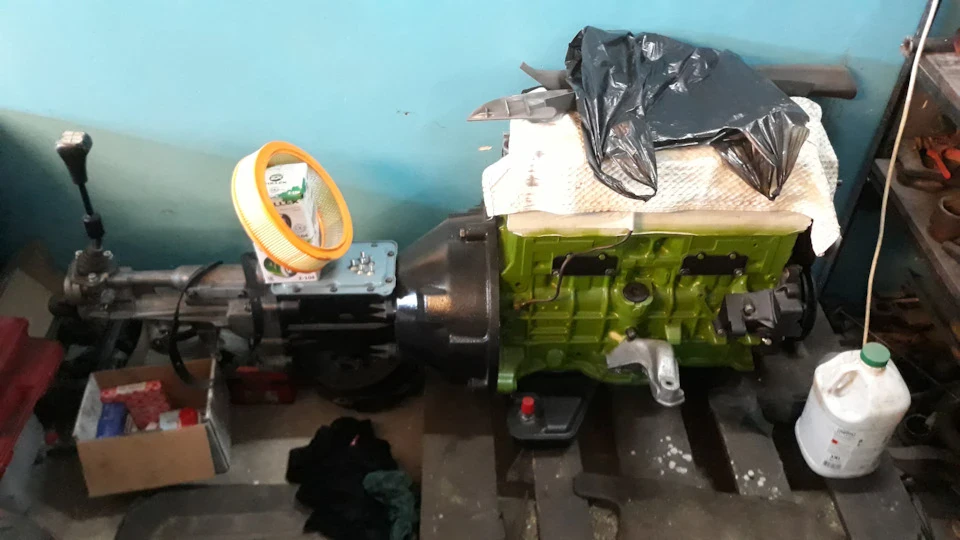
Продам двигло з навісним і кпп після грамотного кап ремонту
Продам двигло з навісним і кпп після грамотного кап ремонту
0
Великий ремонт передньої ходової + виворот і кастор)
Великий ремонт передньої ходової + виворот і кастор)
11
Моторні рухи тіла — Серія 5. У пошуках ступеня стиснення
Моторні рухи тіла — Серія 5. У пошуках ступеня стиснення
15
Коментарі5
Прекрасне технічне порно! Дякую, подрочил🙂
сальники клапанів тут резиночки, а не сальники. Погуглить чому так і дуже здивуєтеся.
Я знаю чому так. Двигун нижневальний і рясно маслом голову не заливає, ущільнення стоять тарілчастого типу для змащування стрижня клапана. На сучасних сальниках ущільнювальна частина манжетика влаштована таким чином, щоб пропускати частину масла до н...
краса)
дякую)