
Ось так от((
Між другим і третім циліндрами — ПРОГАР.
Між першим і другим циліндрами — на межі прогару!
((
Була перевірена на площину поверхня блоку призматичною лінійкою –норма! , 3 сотки не пролазить, хоча допуск у 5 соток). Та й повестисам блок практично не реальним. Тому було вирішено перевірятиповністю ГБЦ. Поставили на шліфувальний верстат і зняли якісьтисячні частки …
Все в нормі!
перегородки між 2-м та 3-м циліндрами без просідань.
Між першим і другим — теж…
Перевіряємо призматичною лінійкою. - Все в нормі, 3 сотки непролазить. Отже проблема не в цьому. Та й повести чавунну голівку, потрібно ще докласти зусиль))))
Так у чому ж проблема?
А вона в тому, що була неправильно затягнута болтами ГБЦ! Умануалах, німецькою (фашистською) мовою було вказано, з "ахтунгом"))), з "уважні! "- 4-й етап затягування ... --- прогрів наоборотах 1000 об\хв 15 хв. І потім! - дотягування, на гарячомудвигуні, до 115Нм (мах) або 95 Нм (хв). Краще максимум))) Алевідчуваючи зусилля, інакше можна порвати болти((( Було таке у мене.і не раз.) І ГОЛОВНЕ! Ремонтні болти, довші на 3-5мм ніж рідні. Ідеякі болти, просто впиралися в дно різьбового колодязя в блоці.Язнайшов 5! таких болтів! Через це, головка була не повністюзатягнута.Будатиму нові і обрізати їх по довжині різьблення на5мм.
Але будемо про головне — ремонті ГБЦ.
На моїй були пояски ущільнювальних поверхонь більше 3-х мм, хочадопуски 1, 5-2мм на всіх клапанах.
Беремо фрези і в дорогу…
Унизу видно всі фрези, під різними кутами, і видно, як я зменшуюпояски.
Прибираю метал знизу пояска та іншою фрезою — зверху, неторкаючись середини, вона в нормі. Клапана виймаємо і розташовуємотак, щоб поставити кожен клапан у своє гніздо. Якщо пояски будуть зточками, ризиками і т.Д., то ми їх притираємо. Доведення до норми(1, 5-2мм_ поясків випускних отворів.
Випускні робимо за мінімумом — майже до 1, 5мм, а впускні помаксимуму — до 2-х мм І так все. Ж повторюємо і з впускними…
І ось все доведено до норми…
Ось так!
> А ось далі найцікавіше…
На таких ГБЦ внутрішні канавки бод головки болтів ГБЦ діаметром20-21мм Рідні, із заводу, болти йдуть з головкою, діаметром 20мм, Аось ремонтні, майже скрізь, діаметром 17мм, і на 5мм довше! Принаймні фірми "пайєн" і що з ними, випускають болти ГБЦ здіаметром 17мм, і довше на 5мм СЦУКИ! не по-дитячому! До 2, 5мм! Ітоді затяжці болтів - гріш ціна, прилягання ущільнення головокболтів ГБЦ буде - незначна., Затягування таких болтів, з головками (д = 17мм), буде фарбувати шматки чавуні, і нормально затягнутисяне дасть. Адже шорсткість буде - по дорослому! Посадочні місця булив найжахливішому стані! (((
Тому, було вирішено профрезерувати канавки ущільнень болтів фрезою20мм.) Біля опор розподільного валу, фрезою було не можнапідлізти.
Тому було взяти свердло на 20мм і сточено на точилі прямо, потімбули сточені під кутом кромки типу фрези, і все пройшло на УРА!
Видно як все блищить. В нормі.
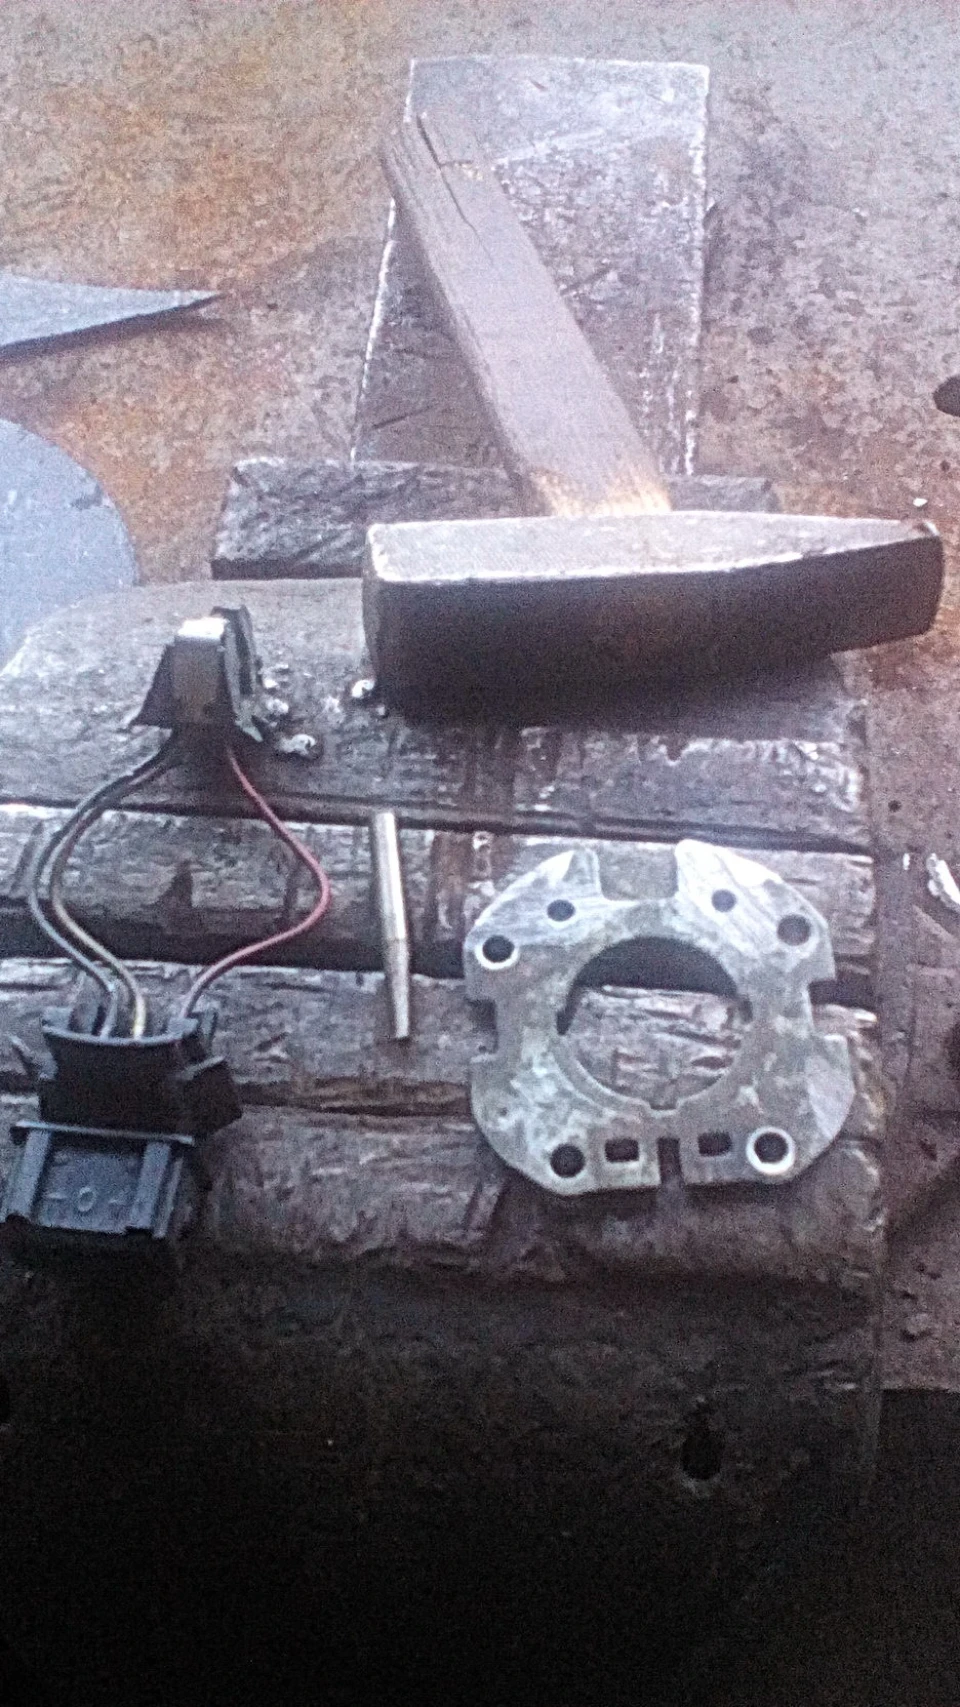
Але щоб відновити розміри закручування, було вирішено виточитишаебочки з металу (не чавуну! ) під капелюшки болтів.Товщиною 3ммДіаметром -20мм зовні, і 12, 5мм всередині.Для проходу болтів ГБЦрізьблення - М12 крок 1, 25 І проточити різьблення на болтах новихболтах на 5мм. 30-31мм, і якщо ми прибрали хоч 1мм під капелюшкамиболтів, то болт може упертись у ГБЦ, і далі його не затягнути.Чавуній – охренений фрикціон! Тобто по ньому дуже важко крутитиболт. Болт буде вгризатися в чавуній, і чавуній не даватимепрокручуватися болту.
Для швидкої та легкої установки на місце ГБЦ, були, зі старихболтів ГБЦ, виточені напрямні. Як по мануалу))) І на кінцях сточенішліци під ключ (ріжковий) на 10мм.
Ось так.
Просто на точилі, приблизно, сточуємо дві кромки під ключ на 10мм.Але все одно, потрібно закрутити їх по трикутнику, і не більше, ніжна 4 -5 витків. Інакше кінці, з цих напрямних будуть сховані вколодязі болтів, і дістати їх від туди, буде проблемно. Кращезвичайно їх виточити (направляючі) але це буде довго ігеморно)))
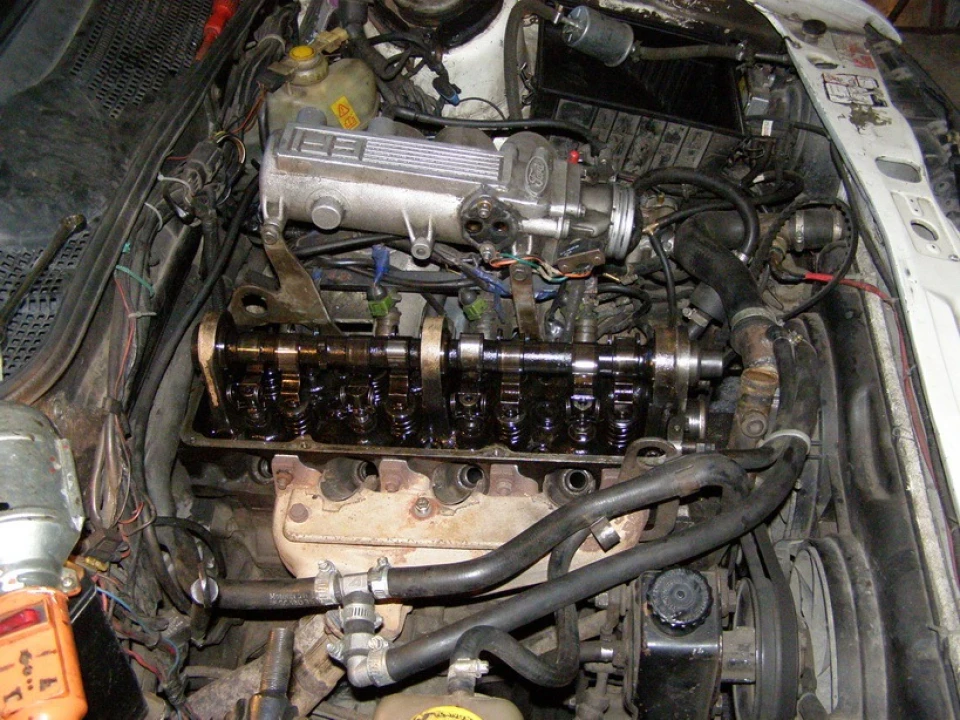
Сальники клапанів були взяті від Вітюші… рейнза.))
Красави! )))< br>
Коментарі9
Але у вазів начебто інші кути? Збігається тільки робочий кут 45 градусів.
Так головні кути і є робітники))) 45 грд. А рештою, роблять розмір робочої фаски. Удачі!
Підкажіть, який набір взяти для шарошки сідів?
Я робив звичайними шаріжками для двигунів ВАЗ, класики. Залишилися ще з радянських часів, коли були в ході ВАЗ 2101 та його модифікації. Всі кути підходять. Удачі!
Грамотний підхід!
закладки, по будь-якому)
Пасібки, Намагаюся)))
Не поганий докладний звіт) Теж у головку лізти доведеться, потрібно сальники міняти, благо можна зробити без зняття.
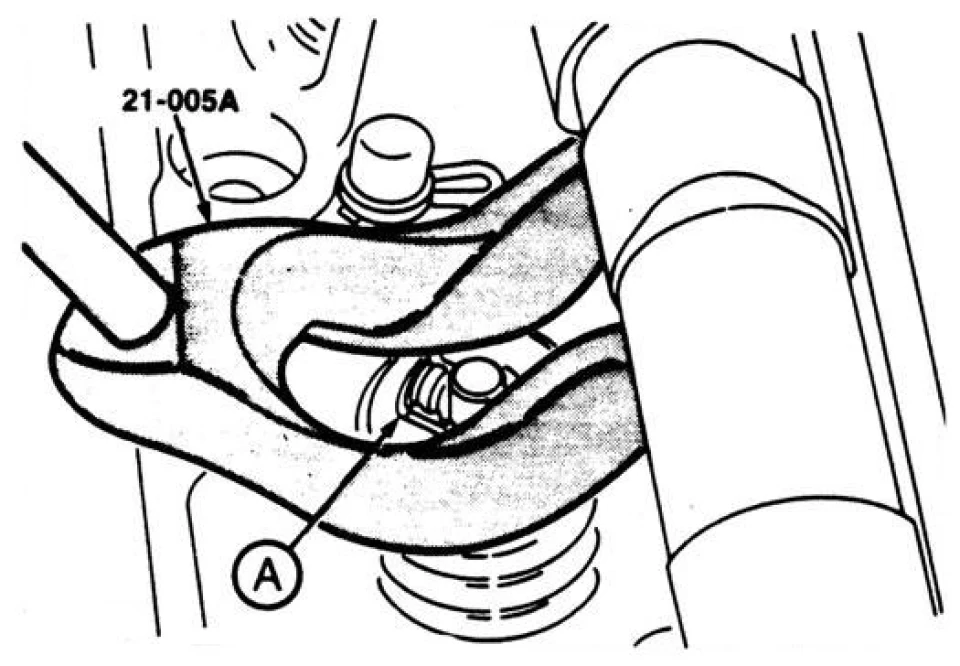
Я теж сальники міняю без зняття. Придумав і зробив пристосування для розсухарювання пружин клапанів прямий на авто.))) Прикручуючи його до впускного колектора. Благо він високо стоїть щодо двигуна)) Удачі!