
У момент підготовки стиків моторного щита до зварювання спочаткусильно матюкався на обробку колишнім власником внутрішніх поверхоньколісних арок смолою. Потім зрозумів, що стамеску (інструмент дляздирання) можна перевернути і здирати прямо до голого металу Доречі метал якийсь ''сірий'' — напевно або оцинковка, або фосфат.Алездирати було нудно, але цікаво — ніколи не знаєш попадеться іржаваділянка металу із заводу чи ні.Під цими враженнями відразу згадав здитинства ''101 долматинець". А коли відірвав безсоромно стик -полетіли Трьох поверхові мати! Мало того що є непровар з ВОСЬМІточок ПІДРЯД (благо що три точки примикання номерної косинки зверхунормальні), так ще й отже крива арка (див. Мій пост про нові арки".вище) ще й криво приварина.
Свіжий обдертий антигравій, фото безпосередньо після стамески.року.
Свердла поставив як розширювач щілини для обробки кислотою. Знизухтось уже заварював електродним зварюванням на одну точку. Алеметал у цьому стиковому кутку, як не дивно, живий і був беззалізної руди, тільки поверхнева іржа.
Також ще хотів сказати пару слів любителям засвердлити шуруп улокери — в око собі шурупи вкрутіть! Кузов не рятує ні те, що шурупміцно закручений, оброблений, і те, що шуруп оцинкований. Іржарозповсюджується із надзвуком. У місцях дірок від шупупів – фольга.Також погризло метал у місці кріплення повітрозабірника та гумокзахисту кермових тяг. У цих місцях на метол потрібно нанести щосьгальванічне у всіх площинах (з площин і всередині зрізу)
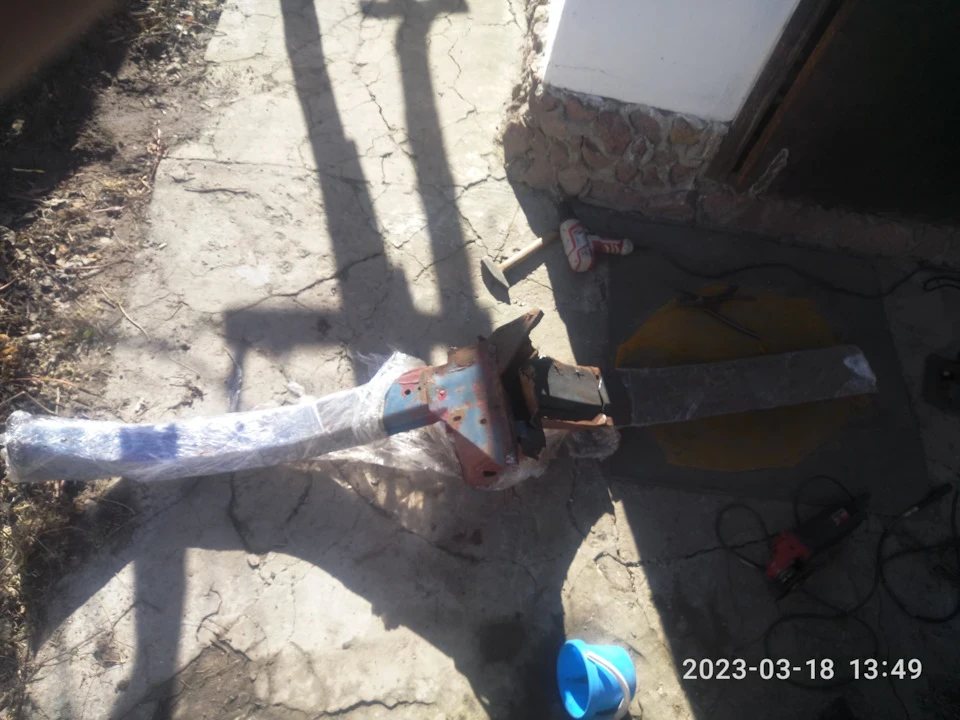
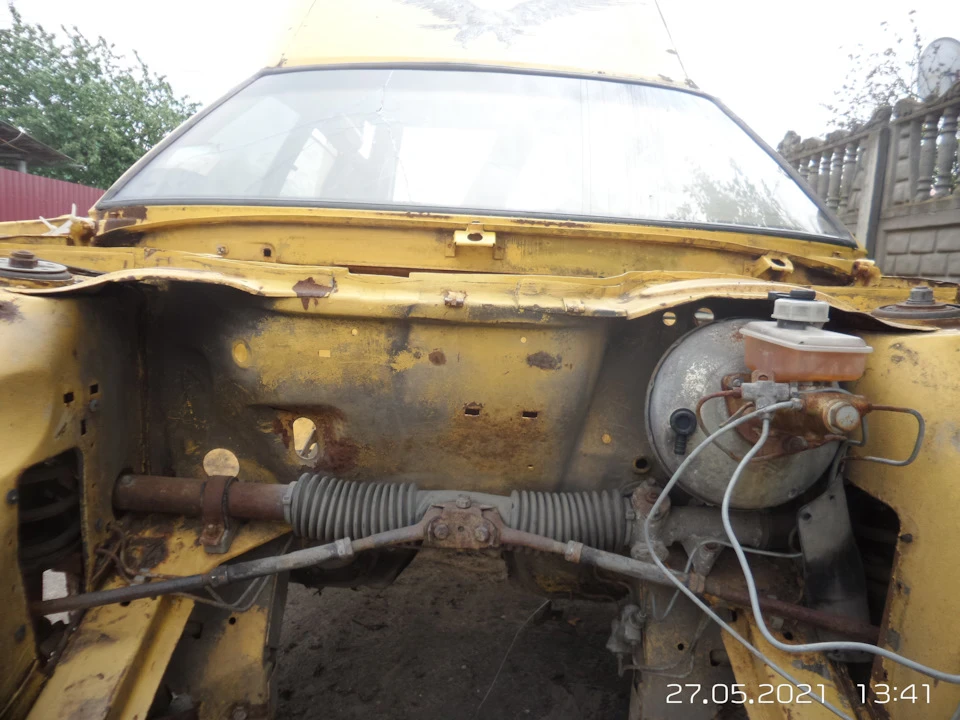
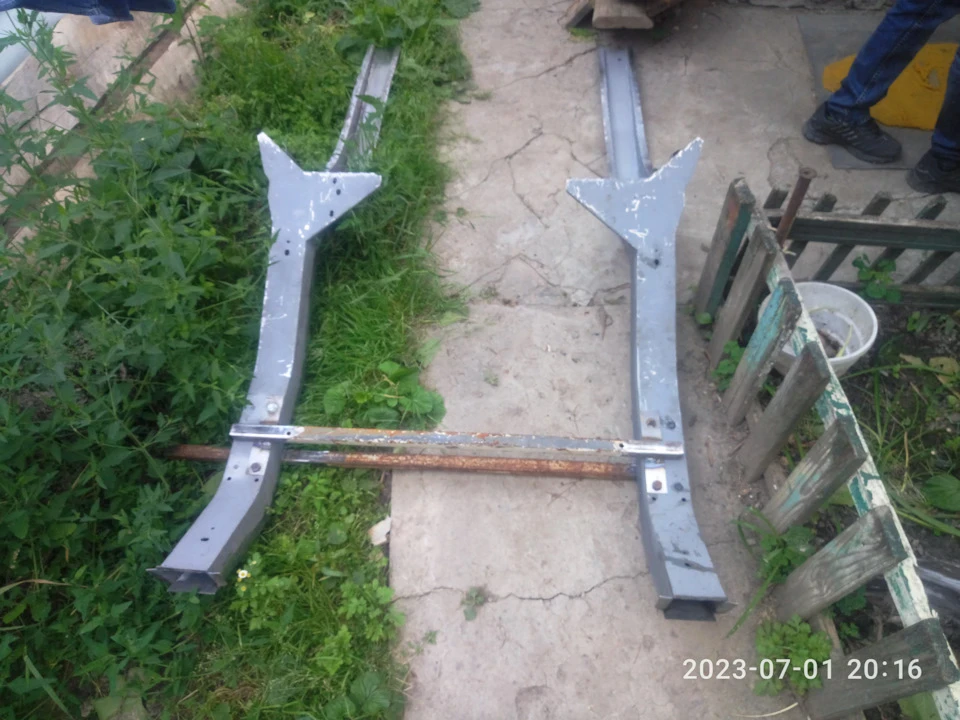
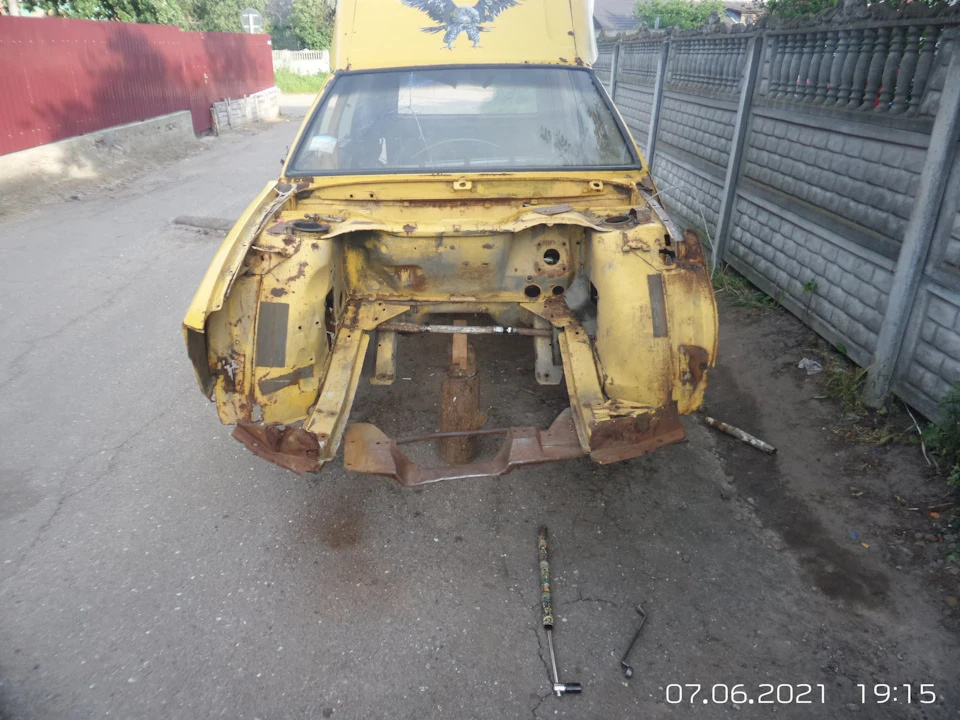
Поіложу сюди старі фото.
А ця дарочка була пропалена на заводі у місці кріплення нижньоїпетлі. До речі навіть не була заклеєна герметиком. Так хтосьзмінював поріг. За те, що зварили напівавтоматом ''5''
А за те, що не заробив і не заварив дірку ''незадовільний''
З іншого боку аналогічна ситуація.
>До початку робіт
Після щітки та болгарки
Коментарі2
Не дірки це.вент отвори, щоб нігрол посі зварювання заливати тудою щоб не гнило
І дощ, щоб пил з полів вимивати)) тут ще не вистачає пару фоток зварювання з іншого боку. Там веселіше очі косили)