
При переборці супорта, на ньому була виявлена шарувата іржа, яку ні щітка, ні наждачка не брали.
типова картина
навіть не всі написи видно. Брало її тільки зубило, але це здалосямені вандалізмом і рукоблудством, тому вирішив спробувати спосіб, до якого раніше я б ні за що не вдався, тому що я круглийгуманітарій і у фізиці/хімії знань нуль.
Так ось, одного разу, на просторах МегаДрайвер мені попався на очіпост про те, як за допомогою електролізу очищали іржу. Переважавусі очікування, від безвиході вирішив спробувати.
Я не фізик і не хімік, тому все що я напишу нижче, я дізнався зчужих звітів, відгуків та особистої практики.
Під впливом постійного струму, електрика від анода через електролітйде до катода, через що на поверхні катода руйнуються оксиди, брудта інші відкладення, причому самої поверхні катода, начебто, нічогосерйозного не загрожує. Для анода наслідки сумні. В результаті цієїпроцедури виділяється водень. На поверхні катода утворюєтьсяосадове залізо (яке було окисленим як іржі). Більше за теорією яВам нічого не розповім, тому що я гуманітарій і не нишчу чому цевиходить, але воно просто працює.
Що нам потрібно.
< br> Нам потрібне джерело постійного струму, бажано замперметром. У моєму випадку це був зарядний пристрій. Ще підійдеавтомобільний акумулятор, блок живлення від комп'ютера або блок віделектрозварювання. Також нам потрібна пластикова ємність. Склянаможе розбитися, а металеву роз'їсть до друшлаку. Томупластик:цебро, таз. У моєму випадку було відро від якоїсьфарби.
Нам потрібен анод. В ідеалі це нержавіюча сталь. Магнітна або немагнітна - все одно, головне що нержавіюча сталь. Але людивикористовують і просто непотрібне підручне залізо і виходить.Щоправда, у нього є один мінус, але про це пізніше. Також в теоріїможе підійти й інший метал (мідь, алюміній, латунь), але я непробував і не знаходив відгуків.
Також нам потрібен електроліт. В даному випадку він виходить шляхомзмішування водопровідної води з кальцинованої содою (карбонатнатрію Na2CO3) або з каустичною содою (гідроксид натрію NaOH). Содакальчинована – це т.Зв. Пральна сода, з її допомогою щось тамвідмивають. Каустична сода – це «крот» для очищення зливальнихтруб. Вона виглядає як маленькі білі кульки. Її можна купити наринку з рук (у бабки якийсь) або в найближчому супермаркеті увідділі побутової хімії. Шукайте невеликі пакетики з написом "містер кріт" або якось так. Цей засіб на 100% складається зкаустичної соди. Коштує такий пакетик 6-8 грн., у ньому 80гр.Звичайна харчова сода не підійде – реакції не буде. Кажуть, щопрожаривши харчову соду на гарячій сковорідці до крохмалю, можнатаким чином зробити кальциновану соду, але я не пробував. Якщо незнайшли соду, шукайте рідкий засіб для прочищення труб – до йогоскладу входить каустик у великій кількості.
В якості електроліту підійде також і кислота. Будь-яка –ортофосфорна, соляна, сірчана. Але в неї теж є свій мінус, хочахтось використовує і її.
Про дозування я розповім нижче.
Оскільки процес вважається небезпечним, то нам будуть потрібнігумові рукавички, окуляри. Бажано закрити всі частини тіла одягом.Це запобіжні заходи. Якщо електроліт потрапив на шкіру чи око –негайно промити великою кількістю води.
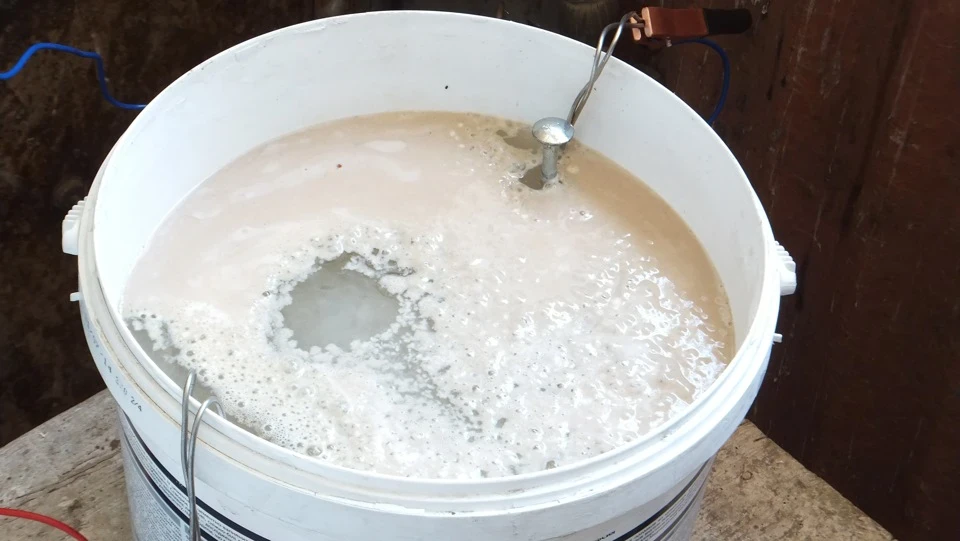
Весь процес повинен відбуватися в приміщенні, що добрепровітрюється, - гаражі або на балконі, т.К. У процесі виділяєтьсяводень. Один кадр робив це вдома у ванній і в нього бахнуло –вилетів склопакет у ванній. Додаємо соду/кислоту. Перемішуємо.Кладемо катод (детальку) та анод (нержавіюча сталь). До анода (нержавіючої сталі) підключаємо плюс «+», а до катода (детальки) –мінус «-». Підключаємо до джерела постійного струму таспостерігаємо моментальну реакцію – вирування. При цьому процесіанод (нержавіюча сталь) як би розчиняє і притягує до себе іржу івідкладення з деталі, що очищається. А оскільки нержавіюча сталь неокислюється, що до неї іржа не прилипає (або в незначнихкількостях), на відміну від використання простого заліза яканода.
Принципова схема реалізована на балконі
Слід зауважити, що найбільша інтенсивність реакції на детальціпомічена з боку анода (нерж.). На звороті вона в рази менша, томудетальку час від часу повертати, як гриль на рожні. Крім того, найшвидше іржа роз'їдається з тонких елементів деталі – особистеспостереження. Не знаю чому. Через 1 хвилину після початку Післяреакції на поверхні з'являється чорний наліт – облогове залізо, якевипало після розпаду іржі. Воно легко зчищається щіткою пометалу.
Вода з відра просто виливається в унітаз – там просто залишки соди.Управління процесом (особистий досвід).
Інтенсивність процесу, тобто. Швидкість реакції, в першу чергу, залежить від сили струму. Процес може вимагати стільки струму, скільки наше джерело може не витримати. У мене на зарядномупристрої зашкалила стрілка амперметра, перегорів запобіжник іпідплавила лицьова панель. Після цього з'ясував, що інтенсивністьпроцесу можна регулювати змінюючи площу реакції, тобто. Площакатода чи анода.Але якщо детальку (катод) з електроліту виймати намне бажано, то можна зменшити площу анода, трохи витягнувши його зводи. Тим самим ми зменшимо площу поверхні, якою проходить реакція, що призведе до зменшення необхідної сили струму. Це збереже намджерело струму, але сповільнить реакцію – потрібно більше часу.Щільність електроліту, впливає на швидкість реакції та їїтривалість, але особливо не впливає на силу споживаного струму.Тобто. На розведеному електроліті реакція припиниться раніше, ніжна більш концентрованому.
Обсяг електроліту впливає лише на тривалість реакції, а на струм невпливає або не суттєво. br> Три спроби.
Перша. У відрі супорт зі скобою. 10 літрів води на 2 пакетики«кроту» по 80 грамів кожен. Як анод – кришка від каструлі знержавіючої сталі, діаметром близько 15 см. Вона повністю у воді.Після подачі струму стрілка амперметра зашкалила за 15 А, перегорівзапобіжник на 15 А і підплавилася панелька. Припускаю, що силаструму була 20-25 А. Концентрації 160 г соди на 10 л води вистачилона 60-70 хв. Реакції при такому струмі.
Після підняття анода з води на половину (тільки половина кришкизанурена в електроліт), амперметр показав 10-12 А струму.
Результат чудовий – 95-97% іржі видалено. Залишилося менше 5% у«глибоких» місцях, звідки вона без проблем була зіскобленавикруткою. В іншому – голий чавун.
так виглядає закінчення реакції Друга. У відрі скоба від супорта. 4літри води та 1 пакетик соди (80 грам). Анод той самий, але у водітільки на половину. Після подачі струму, амперметр показує 5-7 А.Мабуть позначається мала площа поверхні скоби. Концентрації 80 грамсоди на 4 літри вистачило на 70 хвилин.
Результат хороший. Очищено близько 80% іржі. Треба було збільшитиконцентрацію соди в електроліті і довше потримати процес. Третя. Увідрі супорт без скоби. 8 літрів води на 160 грам соди (2пакетики). Кришка (анод) наполовину у воді. Після подачі струмуамперметр показує 8-11 струму. Концентрації за 8-11 А струмувистачило на 75-85 хвилин, приблизно. Після цього реакціяприпинилася (запас соди в електроліті вичерпаний). Супорт очищенийвід жита відсотків на 90. Шарова іржа залишилася в деяких місцях.До речі, в деяких джерелах називається концентрація близько 1ст.Ложки соди на 1 літр води . А на нержавіючій кришці після трьохразів з'явилися не наскрізні, але досить глибокі і довгі виразки івибоїни, що свідчать про руйнівний вплив процесу на анод.
Для себе зробив висновок, що концентрація соди у воді має бутиприблизно 240 грам (3 пакетики) на 10 л води.Тривалість реакції присилі струму в 10 А близько 90-110 хвилин. Недоліки.
Цей спосіб не ідеальний. Із явних його мінусів – громіздкість, розміри деталі обмежені місткістю ємності. Але є ще один, — ценаворожування металу. Якщо коротко, це коли атоми водню проникаютьу кристалічну решітку металу (пам'ятаєте, за нашого електролізувиділяється водень). Це призводить до збільшення крихкостіматеріалу. Проте, полазивши просторами инета, з'ясував таке.Наводження небезпечно при тривалому знаходженні металу уводневонасиченому середовищі, наприклад у сірковододі (стосуєтьсянафтовидобувних вишок). У нашому випадку, коли контакт зводневмісним середовищем триває до 2-3 годин, наводорожування можевідбуватися тільки в поверхневих мікрошарах.
Як боротися чи мінімізувати вплив водню? По-перше, процеснаводорожування більш інтенсивний, якщо як електроліт виступаєкислота. При використанні лугу наворожування набагато менше.По-друге, короткочасна зміна полярності при електролізі значнозменшує ступінь наводження. Мені здається, що з електролізіперіодично (наприклад, щогодини) треба змінювати полярність на5-10% часу, тобто. На деталь кидати плюс "+", а на нержавіючу сталь- мінус "-". Саме тому вкрай бажано, щоб анод був з нержавіючоїсталі, інакше вся іржа і відкладення, які притягує до себе анод, повернуться на деталь. У результаті я для себе вирішив, що небажано займатися електролізом іржі наприклад на пружинах, т.К. Вониповинні зберігати гнучкість і пружність і на тонкостінних деталяхпідвіски, наприклад, важелях. Супорт я вважав досить товстошкірим іздатним без будь-якого ризику перенести таку процедуру. Черезкрихкість деталей після нього, зокрема супортів і навіть (! ) пружинпідвіски. Усі деталі їздять досі або вийшли з ладу з інших причин.Багато хто навіть не знає про те, що таке наводження і досьогоднішнього дня наводження при очищенні іржі більше становитьгіпотетичну небезпеку, ніж практичну. Все вищеописане – особистадумка автора. За істину в останній інстанції прошу не рахувати.
П.С.
Буду радий, якщо мій опис комусь допоможе. Дякуємо запрочитання.
"розміри деталі обмежені місткістю ємності.
Але є ще один, - це наворожування металу. Якщо коротко, це колиатоми водню проникають у кристалічну решітку металу (пам'ятаєте, занашого електролізу виділяється водень). Це призводить до збільшеннякрихкості матеріалу. Проте, полазивши просторами инета, з'ясувавтаке. Наводження небезпечно при тривалому знаходженні металу уводневонасиченому середовищі, наприклад у сірковододі (стосуєтьсянафтовидобувних вишок). У нашому випадку, коли контакт зводневмісним середовищем триває до 2-3 годин, наводорожування можевідбуватися тільки в поверхневих мікрошарах.
Як боротися чи мінімізувати вплив водню? По-перше, процеснаводорожування більш інтенсивний, якщо як електроліт виступаєкислота. При використанні лугу наворожування набагато менше.По-друге, короткочасна зміна полярності при електролізі значнозменшує ступінь наводження. Мені здається, що з електролізіперіодично (наприклад, щогодини) треба змінювати полярність на5-10% часу, тобто. На деталь кидати плюс "+", а на нержавіючу сталь- мінус "-". Саме тому вкрай бажано, щоб анод був з нержавіючоїсталі, інакше вся іржа і відкладення, які притягує до себе анод, повернуться на деталь. У результаті я для себе вирішив, що небажано займатися електролізом іржі наприклад на пружинах, т.К. Вониповинні зберігати гнучкість і пружність і на тонкостінних деталяхпідвіски, наприклад, важелях. Супорт я вважав досить товстошкірим іздатним без будь-якого ризику перенести таку процедуру. Черезкрихкість деталей після нього, зокрема супортів і навіть (! ) пружинпідвіски. Усі деталі їздять досі або вийшли з ладу з інших причин.Багато хто навіть не знає про те, що таке наводження і досьогоднішнього дня наводження при очищенні іржі більше становитьгіпотетичну небезпеку, ніж практичну. Все вищеописане – особистадумка автора. За істину в останній інстанції прошу не рахувати.
П.С.
Буду радий, якщо мій опис комусь допоможе. Дякуємо запрочитання.
"коли контакт із водневмісним середовищем триває до 2-3 годин, наводорожування може відбуватися тільки в поверхневихмікрошарах.
Як боротися чи мінімізувати вплив водню? По-перше, процеснаводорожування більш інтенсивний, якщо як електроліт виступаєкислота. При використанні лугу наворожування набагато менше.По-друге, короткочасна зміна полярності при електролізі значнозменшує ступінь наводження. Мені здається, що з електролізіперіодично (наприклад, щогодини) треба змінювати полярність на5-10% часу, тобто. На деталь кидати плюс "+", а на нержавіючу сталь- мінус "-". Саме тому вкрай бажано, щоб анод був з нержавіючоїсталі, інакше вся іржа і відкладення, які притягує до себе анод, повернуться на деталь. У результаті я для себе вирішив, що небажано займатися електролізом іржі наприклад на пружинах, т.К. Вониповинні зберігати гнучкість і пружність і на тонкостінних деталяхпідвіски, наприклад, важелях. Супорт я вважав досить товстошкірим іздатним без будь-якого ризику перенести таку процедуру. Черезкрихкість деталей після нього, зокрема супортів і навіть (! ) пружинпідвіски. Усі деталі їздять досі або вийшли з ладу з інших причин.Багато хто навіть не знає про те, що таке наводження і досьогоднішнього дня наводження при очищенні іржі більше становитьгіпотетичну небезпеку, ніж практичну. Все вищеописане – особистадумка автора. За істину в останній інстанції прошу не рахувати.
П.С.
Буду радий, якщо мій опис комусь допоможе. Дякуємо запрочитання.
"
На закінчення хочу додати, що всі, хто займався електролізоміржі на МегаДрайвер не мали жодних проблем через крихкість деталейпісля нього, зокрема супортів і навіть (! ) пружин підвіски. Усідеталі їздять досі або вийшли з ладу з інших причин. Багато хтонавіть не знає про те, що таке наводження і до сьогоднішнього днянаводження при очищенні іржі більше становить гіпотетичнунебезпеку, ніж практичну. Все вищеописане – особиста думка автора.За істину в останній інстанції прошу не рахувати.
П.С.
Буду радий, якщо мій опис комусь допоможе. Дякуємо запрочитання.
Коментарі20
Мдааа, гуманітарій… Досить сильні знання. Таких ще ніде не зустрічав.
запитання) якщо закинути туди замок дверей з пластиковими втулками. вони не розчиняться випадково?
Не хімік, не знаю. Але пластикове відро, в якому все це робилося, живе та здорове. ))
та замок заїдає взимку, я його дивлюся там усередині жита яку ні вдкой нічим не змиває) з роботи виніс нерж пластину) буду хімічити)) гірше все одно не буде)
хороша стаття. спасибі. Питання по циліндру якщо змастити його поверхню, наприклад, літолом ... я так розумію, він буде більше захищений він дії води? або взагалі не морочитися і ніяк його не оберігати?
Електроліз роз'їдає тільки іржу. Голий метал не чіпає. Якщо хочете перестрахуватися, просто заткніть отвір для шланга болтом або пробкою, що входить в супорт, а сам поршень залиште в супорті, тоді його робоча поверхня залишиться сухою.
Зрозумів. Дякую, але хочу спробувати з повним розбором) а по фарбуванню не підкажете? Температурна фарба є, припустимо. А ось температурні грунти бувають для цієї справи?)
Чесно - не знаю. Але коли я питав фарбу для супортів у декількох магазинах, мені всі говорили, що високотемпературна фарба наноситься на голий метал, ніяких грунтів. Свої я взагалі фарбував непрофільною фарбою.
дякую, дуже докладно
будь ласка, намагався всю інфу зібрати в одному місці. )
привіт)варити щось потрібно разом з поршнем і гумкою або без них наскрізь весь супорт?
Привіт. Перший я варив без поршня, другий з поршнем. У результаті мені більше сподобався варіант з поршнем сам поршень теж очищається від бруду і корозії, а також усередину циліндра не потрапляє вода (якщо заглушити отвір від шланга).
ну в принципі то якщо супорт зсередини провариться нічого страшного не буде? чим заглушили отвір?
Страшного нічого не буде, крім легких рудиків на внутрішній поверхні циліндра, які видаляються наждачним папером. Отвір від шланга заглушив болтом.
дякую
щодо нафтових вишок правильно написав, воно небезпечне при тривалому контакті з воднем. У нашому випадку це не актуально
Корисний запис! Дякую!
Все відомо і в одному місці. Сьогодні півдня вбив на пошуки необхідної інформації по різних форумах, а тут все і відразу, дякую!
будь ласка!
Цікаво-сам вже освоїв даний метод щодо крихкості-водень можна видалити шляхом прогріву до 250_300 градусів так що у мене духовка теж включена в процесА щодо гриля-простіше нержу з двох сторін покласти або півколом