
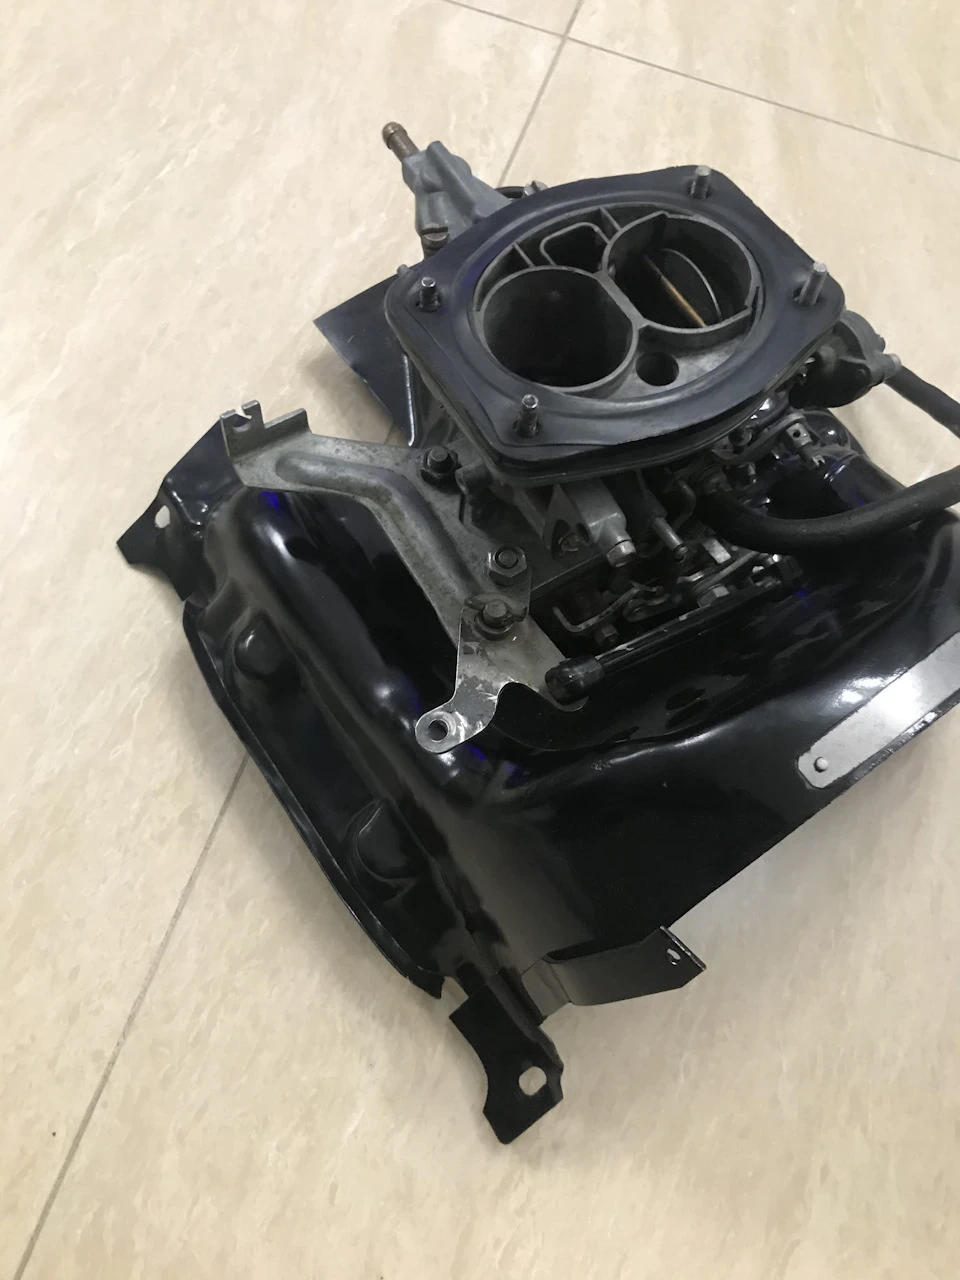
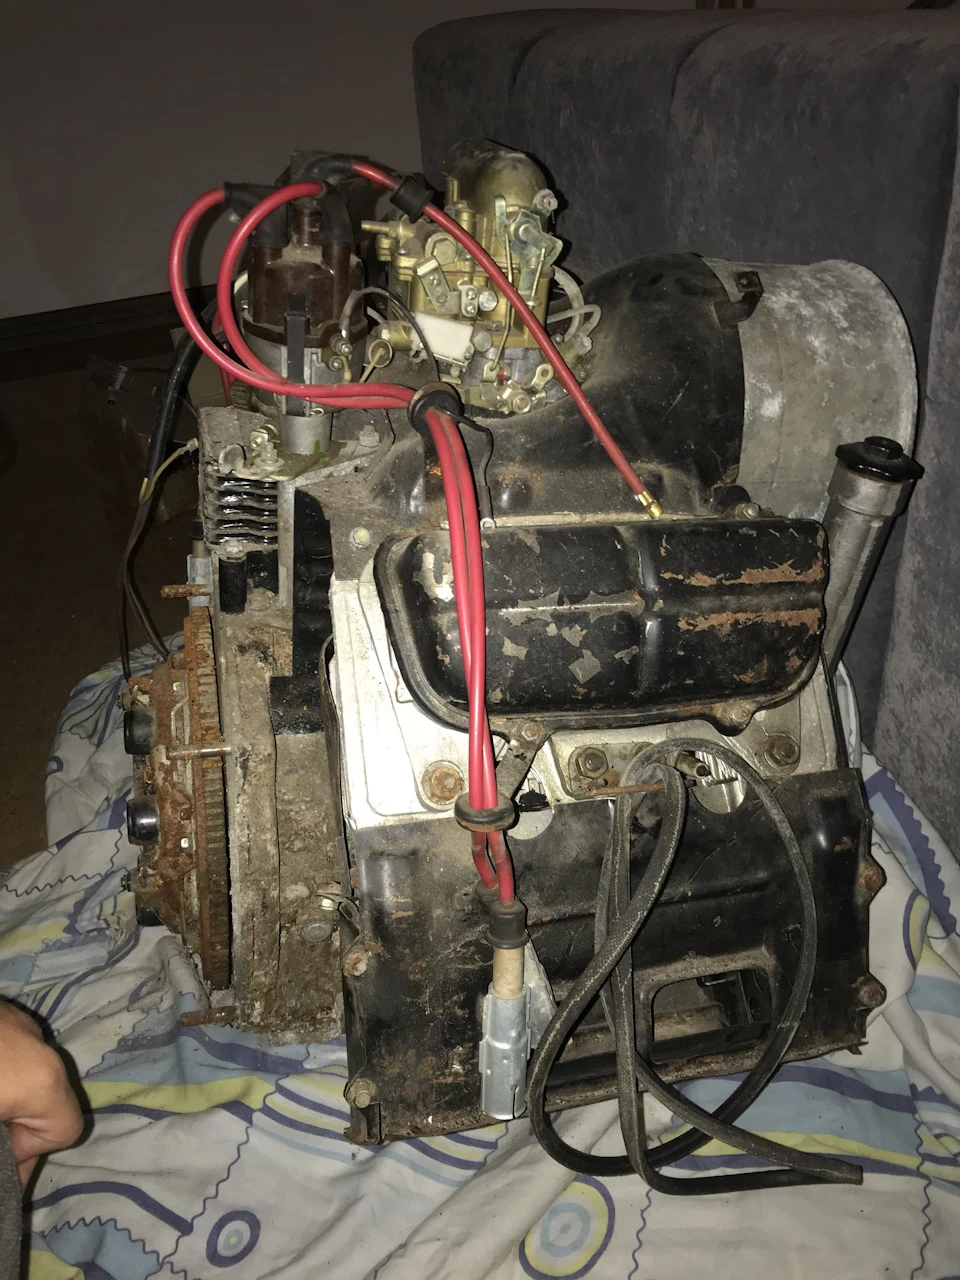
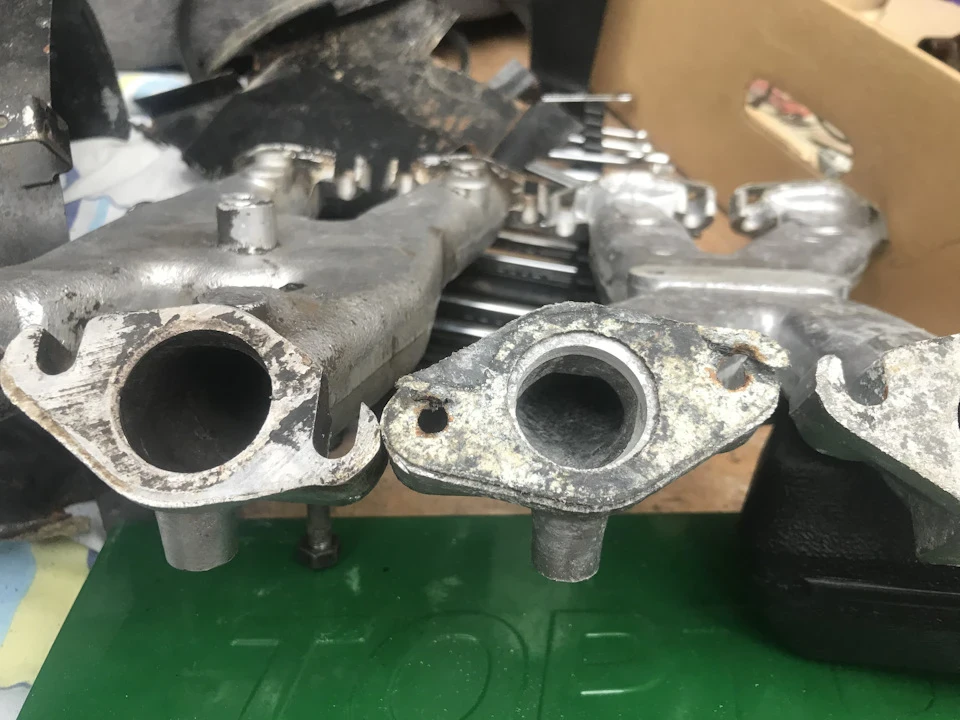
Почну з початку, я вже порушував тему розподільного валу зносузаднього підшипника і втрати тиску масла в результаті у всьоговерхнього контуру . На заводському розподільному валку нарізанашестерня приводу маслонасоса і нарізана зазвичай дуже карево (вихідрізця на підлогу підшипника) зазвичай ширина підшипника 15-17 мм язнайшов з 5 розподільних валів найширший 18 мм. Коротше якщо ширина15 мм то вихід олія наполовину на шестірню і масло більшескидається на неї а не на підшипник і через це знос і втрата тиску.Методом дорогих проб і помилок вдалося реалізувати нормальну ширинуз нормальною площею і перекриттям підчі олії по серединіпідшипника. Був проточений вал -6 мм від діаметра зі старогокорпусу центрифуги чавунного виточена втулка з натягом 3 сотки, напресована на гарячу і проточена (з великими муками ловити сотки)під розмір у блоці.
Білим виділено межі заходу шестерні приводу + 2 мм запас тареальний отвір підведення олії в блоці .
Коментарі20
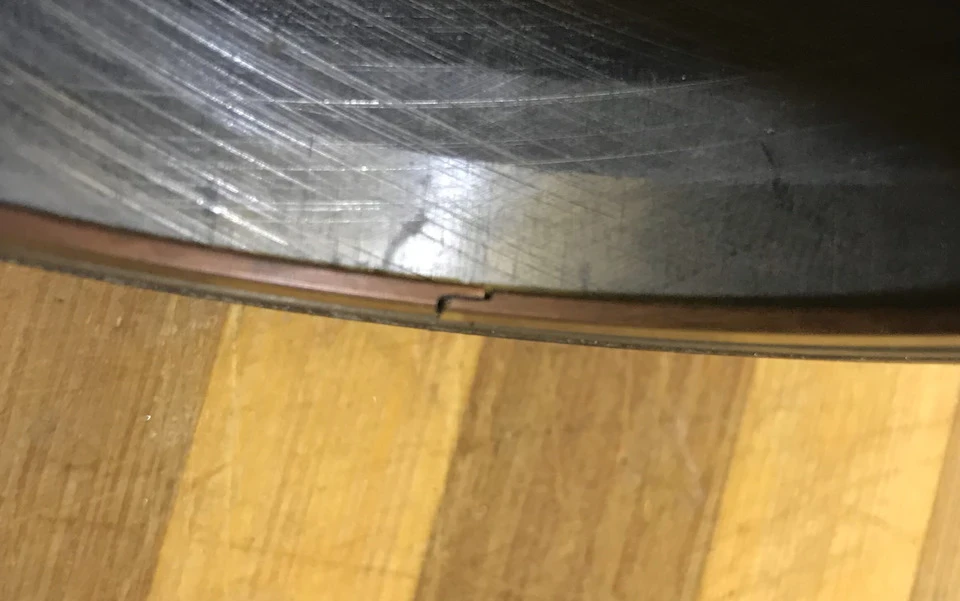
Для прикладу задній корінний із сороківки, пробіг 45т.км. Темна частина в роботі участі не брала)
Він піде взагалі не повинен тертися а обертатися в оливковому клині
Куди 05 куди 025 я не зрозумів твоєї думки. На мій скромний досвід, робити на корінних зазори в притик не можна. Робив так, закусує вал. Немає співвісності ідеальної в цьому картері тунельного типу. Скільки бу вкладишів вивчав, всі боком працюють.
Ну соток 3-5 зазор, у тебе закушував?
7-м, і спати спокійно)
Випадок був, на тридцятці. Вставив вал, зазор переднього був 05, інші побільше. Вал крутиться відмінно, затягують болт середньої опори і клин. Причому опора нова була вся виміряна 10 разів, в картер щільно сідала. засідка вилізе)
Розумію)
Ще зрозумів по вкладках дешевше і найправильніше колінвал шліфувати під вкладиші. Тільки середню опору взяти 0,5 проточити під 0,25 - там овальний вкладиш
Ду вже. Це все зрозуміло. Хотілося б із новими запчастинами без цього обходитися)
Ти мене розумієш, сиджу вигадую цілі технології
Він тільки в книжках напевно є. А так виходить всі пізні деталі просаджена в мінус. Що по кпп, що по мотору. Підбір деталей нескінченний компроміс між повним гавном і чимось прийнятним. Вибач. крик душі)
Варіант гальваника, можна 2 сотки на радіус садити. 4 сотки майже півдесятки. Або пресувати втулки і шліфувати
Млинець біда взагалі з цими валами. З чотирьох нових неможу один вибрати, все з косяками(
Я про це і пишу, кажуть є ремонтний + 2 десятки
Респект. Грамотно! Тільки чавуній садити з натягом не комільфо. Чавуній він на стиск працює відмінно. Але на розрив це не його стихія. Сталюка нитка типу 45х або та ж обойма від підшипника буде краще.
Ідея така і була, але були проблеми в реалізації (саму окуляру) але поки не тріснуло при обробці
Та я не про тертя. Просто зазвичай з чавуну тонкостінні зовнішні втулки з пресовою посадкою не роблять т. до він на розрив не дуже тримає. А що торкається коленвала то і він іноді лопається)
Справді, а я і не задумався спочатку щодо чавунної втулки. Адже вона може несподівано дати тріщину і тоді кінець мотору. Тут же можна спокійно підібрати відповідного розміру з бронзи, насадити і проточити потім у зборі.
Якщо подивитися на вал 70-го року, то такого неподобства не було. Дуже правильне доопрацювання. А чому чавун?
Перед цим пробував поставити внутрішню обойму підшипника і прошліфувати до потрібного розміру, але шліфувальний верстат прив'язаний до центрів, а там втулки і вловити точність важко. Колінвал із чавуну працює в парі з алюмінієм не завжди з достатньою...