
Всім привіт!
Раптом спала на думку, а що якщо пофарбувати диски? !
Технологія порошкового фарбування колісних дисків єполімеризацією фарбуючого шару під впливом високих температур.Барвник наноситься в сухому вигляді шляхом напилення.
Як було до фарбування. Як було до фарбування. З цього все іпочалося, поїхали на розбирання Audi, взяли 3 диски з гумою що бтимчасово було на чому їздити.
Свої ж колеса знімаю, ставлю ті що з розбирання і їду до товаришаякий займається рихтуванням дисків, виводить їх у "0". По особистихсправах в інше місце, після ж... Дзвінок!
— Все готово! Основними способами підготовки є:Абразивна і хімічнаобробка - єдиний етап підготовки, який можна виконати своїмируками. Для первинного видалення окалини, іржі, старої фарби тавирівнювання поверхні використовуються як ручний інструмент (металеві щітки, наждачний папір), так і піскоструминні тадробоструминні апарати. Хімічна очистка може здійснюватисякислотними і лужними складами.
— Травлення – видалення забруднень, оксидів і іржі розчинамисірчаної, фосфорної, соляної, азотної кислоти або їдким натром, щоне піддалися первинній стадії. Вимагає особливої обережності, намагайтеся уникнути контакту реагентів з руками та іншимичастинами тіла, не захищеними одягом. А також хромового ангідриду.Фосфатування збільшує зчеплення порошкової фарби з поверхнею дисківу кілька разів.
— Промивання та сушіння – необхідне для видалення зповерхонь залишків абразивних матеріалів та хімікатів. Післязавершення сушіння диски готові для нанесення порошкової фарби.Потім слідує грунтовка дисків:
етап за технологією не обов'язковий, але для дисків бажаний.Попередня фарбування грунтовка порошковими ґрунтами сприяє тому, щоколісні диски набувають додаткової антикорозійної стійкості і, дотого ж, сприяє підвищенню адгезії фарби. Як правило, застосовуютьсяепоксидні та епоксидно-цинкові грунти. І нанесення порошковоїфарби:
Після сушіння або нанесення ґрунту на колісні диски напилюєтьсяпорошкова фарба. Технологія напилення вимагає спеціальногообладнання, з цього моменту про будь-які самостійні, своїми руками, дії не може бути й мови. Напилення проводиться в камері забарвленняза допомогою розпилювача-аплікатора, що діє заелектростатичним/трибостатичним принципом. Заряджений порошок, щофарбує, за допомогою стисненого повітря наноситься на поверхню знейтральним зарядом, на якій утримується завдяки електростатичномутяжінню. За всіма процесами, що відбуваються в камері, ведетьсявідеоконтроль. Далі автомобільні диски з нанесеним шаромвідправляються для оплавлення порошкової фарби в камеруполімеризації.
Полімеризація, заключна стадія!
Оплавлення та полімеризація проводиться в особливій камері –полімеризації печі. Електронний блок керування – єдине, щовідрізняє цю піч від звичайної «сушарки», що часто використовуєтьсяпри автомалярних роботах. Полімеризаційні печі проводиться у різнихконфігураціях та розмірах, відповідно до потреб замовників, томунеможливо говорити про якісь особливі стандарти. Часто буває, щодрібносерійні виробництва обходяться власними конструкціями печей.Єдиним для всіх камер запікання є лише температурний режим, якийвони мають підтримувати. Для оплавлення будь-якого типу порошковихфарб він становить 190 – 220 градусів. Електронний блоккерування служить для налаштування температурного режиму тадотримання часу протікання процесу. Після закінчення полімеризаціїавтомобільних дисків вони охолоджуються. Роботи з порошковогофарбування завершені.
І наступного дня із задоволеною особою з нетерпінням їду задисками! )
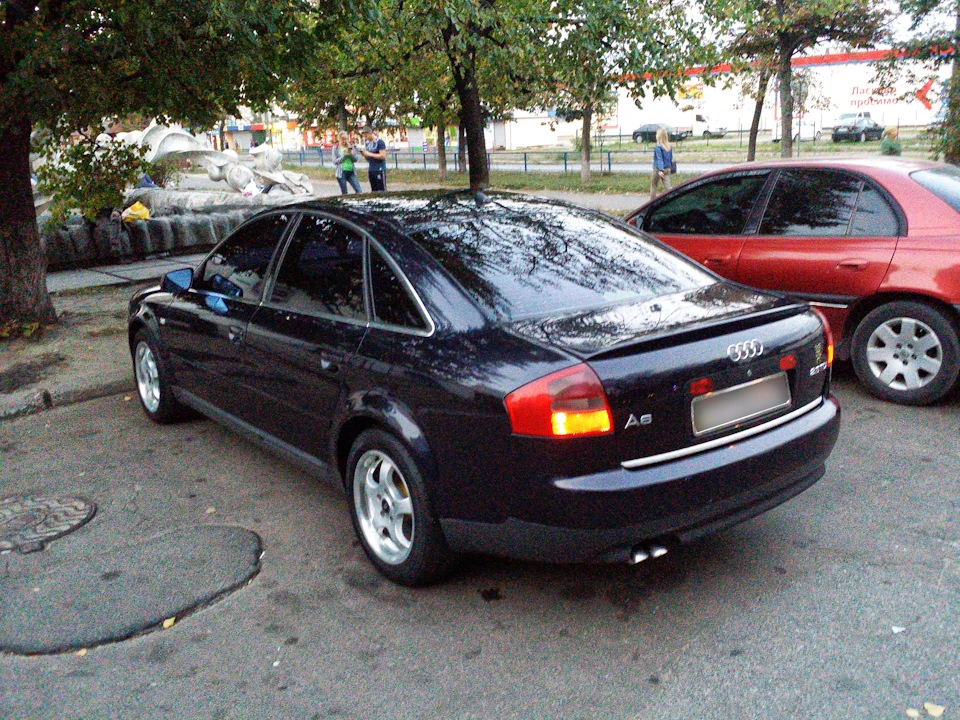
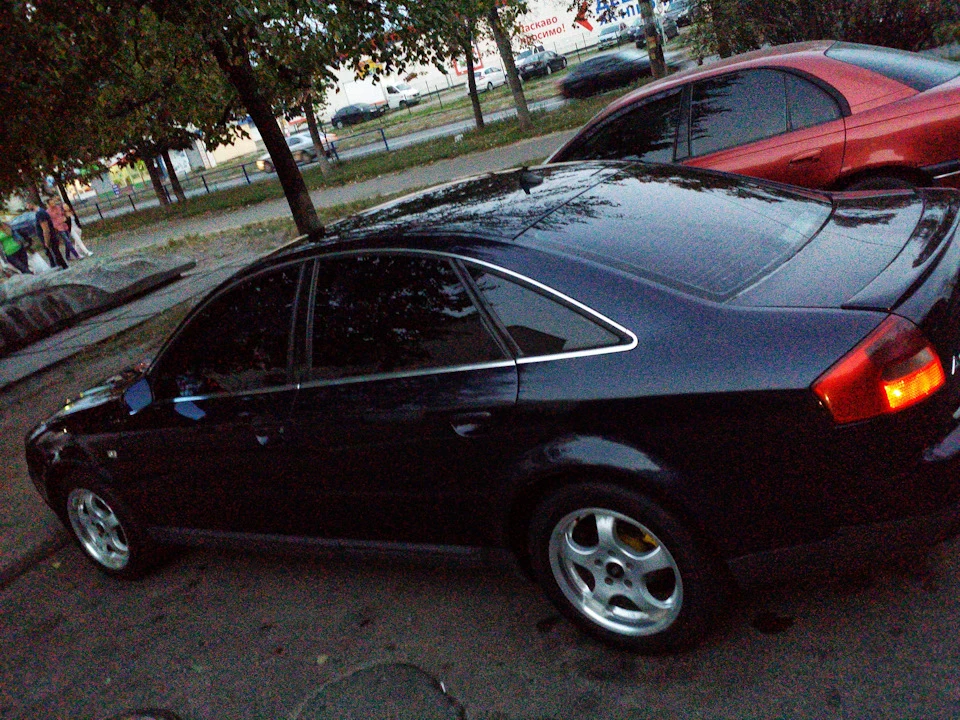
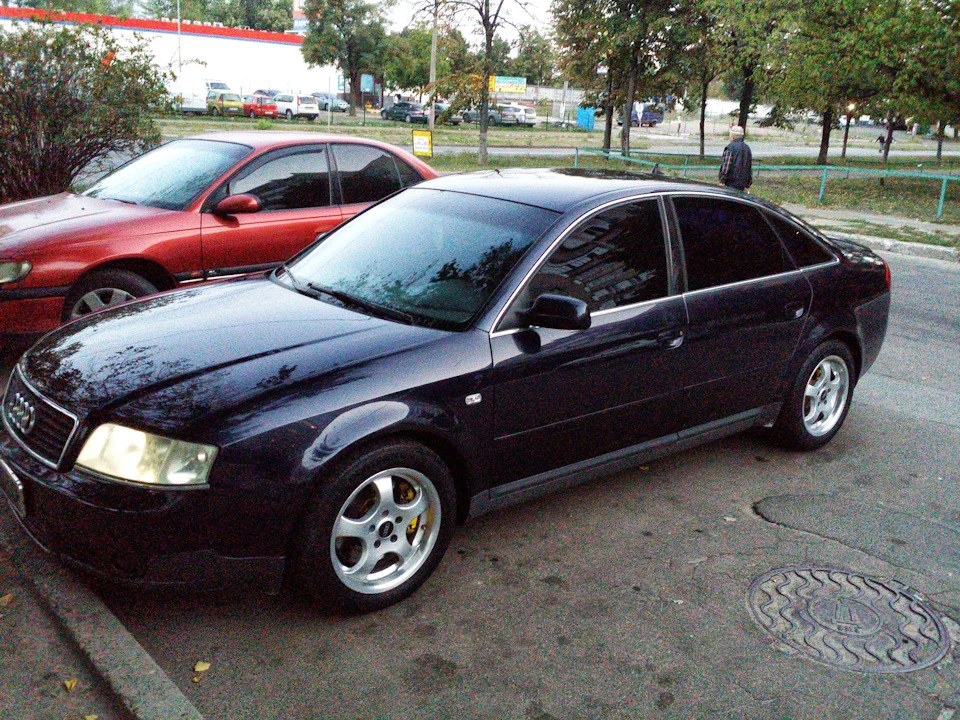
Робота зроблена якісно, диски виглядають офігенно, результатом язадоволений! І вирушаю в гараж, там уже одягаємо гуму та ставимо їхна машину. Вигляд змінився, вона красива, слів нема, ловітьфотографії, 10.11.2017 буде відео про встановлення дисків, чищення та встановлення розбірних вентилів і.Т.Д.))
> Диски вже на машині.
Розбірні вентиля, почистили, готові до встановлення.
Тільки приїхали.
Не забудь натиснути дзвіночок)
Дякую за приділену увагу! Радий Вас бачити на цій сторінці! Донових зустрічей дорогі друзі! Мене можна знайти тут:
Vkontakte
YouTube
Коментарі13
Про вентиля брехня. Розбірні потрібні для високих швидкостей, це як мінімум 180. Та й алюмінієві крихкі. Якісні гумові вентиля служать довго! А говно рветься при монтажі, з досвіду знаю.
Нічого не брехня, гумові — сезонні! Почитайте в інтернеті або запитуйте у знаючих людей перед тим, як писати про свій досвід!
Та читав я всю цю нісенітницю. Я тобі факти, а ти мені посилання з инета)))ти в інеті подивися як різьблення на розбірних вентилях злітають))ще раз повторюю. Якісні гумові вентиля служать довго.Якщо почав труїти, то треба міняти. Гума не вічна.
Безглузда суперечка))
Колір просто срібло? Начебто не насичений якийсь
Просто срібло з лаком)
Я собі вже два комплекти фарбував. Відмінно виходить.
Перший раз таке чую ... Вік живи - століття навчайся ))) Для довідки - на моїй А6 С5 стоять на обох к-тах гумові, 3 роки - у мене, до мене ще не знаю скільки. Швидкість була і під 200 ;- на А100 С2 одні вентилі стоять вже 14 років (також 2 к-та). Нід...
А Ви сосок нахилить в сторони і побачите))
Добре…А на цих вентилях прокладки (теж, до речі, гумові) вічні чи що?)))
Якість)
Вибачаюсь, а нафіга потрібні розбірні вентилі?
Розбірні металеві вентилі, на відміну від гумових, виготовляються повністю зі сталевого, латунного або алюмінієвого корпусу. Такий вентиль має кілька прокладок і затяжні гайки. А переваги таких вентилів у тому, що вони міцніші, довговічніші і надійні...