
Давно нічого путнього не писав, причина банальна, відсутність часу, ті малі крихти вільного часу все ж таки вирішив не марнувати чомударемно, і зайняти руки чимось корисним.
Для початку напруження моск, постарався воскресити в пам'яті всінамічені плани.
З підсвідомості випливло одне з бажань, зайнятися хвіртками.
Цим і зайнявся, вірніше зайнявся не самими хвіртками, а почав зпетель їх кріплення. До процедури вживлення хвірток я готувавсязаздалегідь. Підсилювачами в місцях кріплення петель.
Про це я трохи писав і викладав фото тут -https://megadriver.org/p132952-zadni-krila-i-triski-po-motornomu-vidsiku-pidgotovka-zvariuvannia-grunt-toshho.
Для початку робіт вирізав з 4-х міліметрової пластини основукріплення петель, далі вирізані заготовки зігнув за формою кузовнихпанелей, розмітив і просвердлив в них монтажні отвори. . Матеріал4-х міліметрова сталева смуга.
Фото 2. Підстави гнув за формою кузовних панелей.
Наступним етапом вирізав на плазмі заготівлі вушок хрещенняшарнірних з'єднань несучої рамки самої хвіртки.
< Підігнав заготовки вушок за формою кріпильних підстав.
Після підгонки вушка спочатку прихопив зварюванням за місцем, потімвсе проварив суцільними швами, щоб при зварюванні їх не крутило іне вело вони були зафіксовані в розмір за допомогою ранішевиточених. Дистанційних втулок. (фото 3-9)
Фото 3. Заготівлі вушок кріплення. Резал на плазмі.
Фото 4. Підганяння вушок за формою кріпильних підстав
Фото 5. Для того щоб при зварюванні зберегти потрібний розмір ігеометрію виточив дистанційні втулки. Фото 7. Ось вам і процеснаступних примірок, і підгонок. Фото 8. Прихопилися. Фото 9.Проварилися. Наступна робота полягала в зачистці зварних швів, зрізав зайвий метал, з метою облагородження зовнішності виробу.
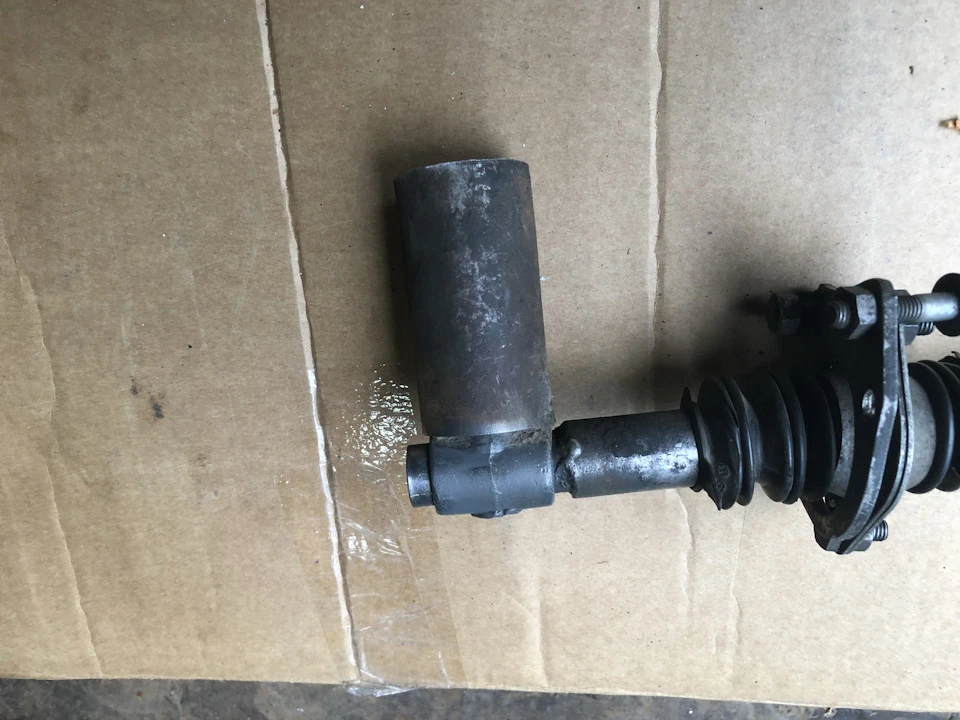
Після цього порізав "відіграли свою роль" дистанційні втулки внеобхідний мені розмір, тепер ці вкорочені втулки будутьзавзятими.
Отримані завзяті втулки приварив за місцем Далі отримані петліприкинув на машині, навісив заготовку основи хвіртки, всевідкривається і закривається, все гут! :)) (фото 10-13)
Фото 10. Зачистив зварювальні шви.
Фото 11. Зменшив/укоротив дистанційні втулки у розмірі.Тепер вонибудуть служити шарнірним головкам як завзятий елемент. Фото 12.Приварив завзяті втулки, зрізав із вушок зайвий метал. Ось теперпетлі набули цілком привабливої форми, Фото 13. Навісив на свіжіпетлі заготівлю основи хвіртки. Перевірив функціонал. Все ГудОк! Крайнє фото. Тизер…
І завершальне фото, початок робіт безпосередньо з самісінькоюхвірткою запаски.
Вона практично вже в тому стані що можна показувати, але розумновикласти опис і фото немає часу. Постараюся найближчим часом цюпрогалину заповнити.
Далі буде. Далі буде.
Коментарі5
Ти просто принадність! а я то все голову ламав, на фрезері робити хотів, а твій спосіб найпростіше. Єдине рекомендую ще косу зробити, посилити зсередини, як тут vagbus.ru
Жень, ну ти ж знаєш, за бажання, все просто. За посилання спасибі, я її як і багато інших, надихнуючись перед роботою з хвіртками проштудіював від і до. Коса річ хороша, але коли я вварював підсилювачі з внутрішньої на задніх бічних панелей зв'язав ц...
Дякую Ігорю.
Класно вийшло!
Олеже, сам вариш?