
Бо я не писав про свій проект вже близько року, а за цей чассталося багато всього, постараюся виправиться заповнити тупрогалину, яка утворилася.
З чого почати, хм, з підготовки до збирання двигуна!
Після промірки та аналізу попереднього сетапа, вирішено булопоміняти все, що потрібно на нове або покращене.
>
Що за фактом вийшло:
1. Колінвал залишаємо стандартний у першому ремонті
2. Шатуни залишаємо стандартні
3. Точимо блок в перший ремонт і ставимо поршня нові, замовивNippon Racing High Compression 81.50 мм. >
6. Клапана ставимо Skunk2 у стандартному розмірі всі 16 шт.
7. Тарілки залишаю титанові (made in Ukraine) від минулогосетапа
8. Всі нові напрямні GSC Power Division
9. Новий оригінальний маслонасос Honda OEM 15100-P72-A01
10. Нові вкладиші в ремонтному розмірі ACL Race
11. Новий піддон із противідливом Moroso
12. Розподвали Skunk2 Stage 2 Pro
13. Пружинки клапанів Skunk2
14. LMA (lost motion assembly) Skunk2 просто необхідні приутсановці тюнінг розподільних валів
15. Прокладка ГБЦ Reinz
16. Сальники клапанів Honda OEM
17. Всі прокладки та сальники по двигуну нові Honda OEM
18. Шків колінвалу полегшений репліка
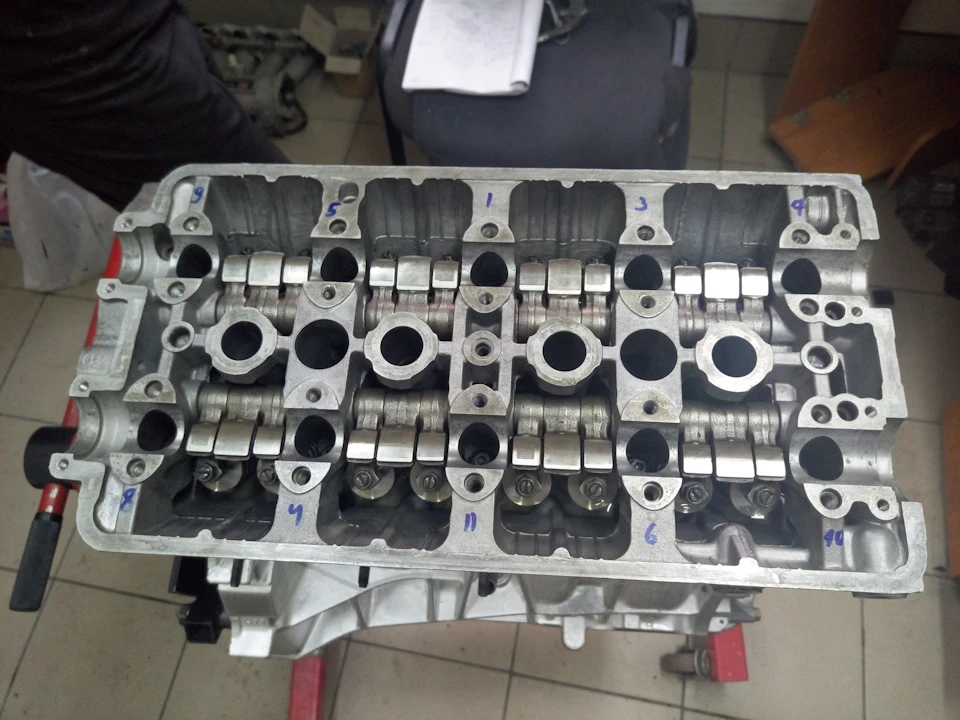
хонінгування трохи відрізняється від простої розточування у токаряДяді Васі. Коли вони після проточки хонінгують циліндри вонироблять цю процедуру з фальш плитами ГБЦ + КПП. І такий метод єправильним, бо коли ви прикрутите КПП розмір у циліндрі йде, тесаме і тоді як прикрутите ГБЦ. Після отримання блоку назад можнабуло приступати до збірки блоку але я як завжди сам собі знайшовпроблем. Я не хотів просто встановити ГБЦ від B18C JDM, я хотівмати одну з найкращих ГБЦ в Україні для Б серії і відвіз її з усімательбухами до Польщі до відомої в автоспортивних колах людиниТомека Дзяка на Dziak Motorsport. На той час (початок 2016 року)він був одним з 3-х володарів у Європі (за моєю інформацією) стендудля CNC Porting — а ГБЦ і він знав як зробити з цієї ГБЦ цукерку іпокращити її продуваність .
Оскільки черга на цю послугу була не дитяча, довелося почекатикілька місяців і тільки після цього приступити до збирання.До речідля складання двигуна довелося у себе на фірмі організувати чистуготельну кімнату, щоб не збирати двигун у боксі. Блок передзбиранням ми пофарбували. Всі болти і гайки кріплення ми віддали нагальваніку, їх ідеально вимили і вони стали кращими за нові.
Колінвал відбалансували разом із маховиком та шківом.
Зазори між колінвалом та вкладишами перевірили за допомогоюPlastigauge.
От фото запчастин та процесу, які зміг відкопати у своїх архіви.Намагатимусь продовжити свою розповідь якнайшвидше.
Запчастини на фото:990113, 1284141, 9201077, 053016, 1000800 таінші Запчастини на фото:509670, 1216122, 505600 519, 10601131, 264439, 053016, 773914 та інші
Коментарі20
Привіт. А для чого точити відкритий блок з фальш плитою та КПП? Блок для цього і зроблений відкритим, щоб не було деформацій.
Вітаю! Порокладка, яку ставили, Reinz як себе показала? хороший варіант? можна таку ставити на атмопроекти?
Привіт. Нас ніколи не підводили. Дуже рідко оригінал ставимо.
Дякую!
Як правильно зробити хз?, замовив ковані поршня 81, з кільцями на 0.25 ремонт. збираю атмо блок. Які зазори робити щоб не влетіти на підводні камені
поршня і кільця повинні бути під один діаметр якщо поршня 81.00 то і кільця повинні бути 81.00 Але практика показує що у всіх блоків є вироблення і якщо ти не гільзуєш то тобі на до порня 81.5 і кільця під них. Якого виробника поршня?
Так виробіток мінімальний, точити буду під 0.25, поршня ковані в Тольяті виготовляли. Який зазор робити тепловий під питанням. Чисто атмо буде.
інформацію з теплового зазору повинен надати виробник поршнів
Запитав магазин в якому замовляв кування в Тольяті, щодо теплових зазорів для кованих поршнів. Отримав відповідь. Євген Маньшин 0,06 мм Це для кування. Перед розточуванням поршні дістати на блок і залишити при температурі 20-25 градусів одному приміщ...
та все ок
Спс. 0.04 вже буде замало?
Замало
А для чого кування? Що с.ж більше 12 або турбіна ставиться? Стокові оригінальні поршні тримають більше 500 л.с
Скажіть, будь ласка, тепловий зазор поршень-циліндр? Завтра блок точити під 81.5 мм, скільки соток знімати для теплового зазору.
якщо атмо поршень і стік мотор то 0.02-0.03 ммеслі турбо і кування то близько 0.07-0.09якщо вітра поршня литі не кування то близько 0.05
YC P 81.5mm з дуже великим горбом. Кування. Під високий ступінь.
YCP - це не ковкаЦе недороге литтяЗазор близько 0.03 більше не варто робити
0.03 я думав 8 соток.
а скільки поршня коштували і де брав?)
це nippon racing, ми торгуємо такими самі.